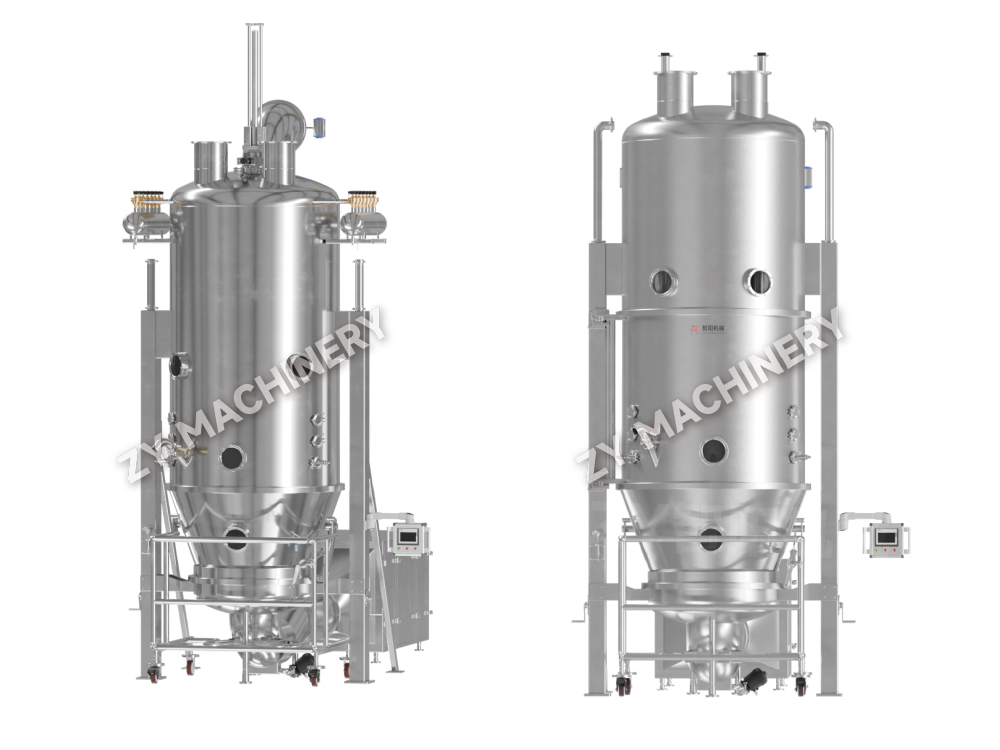
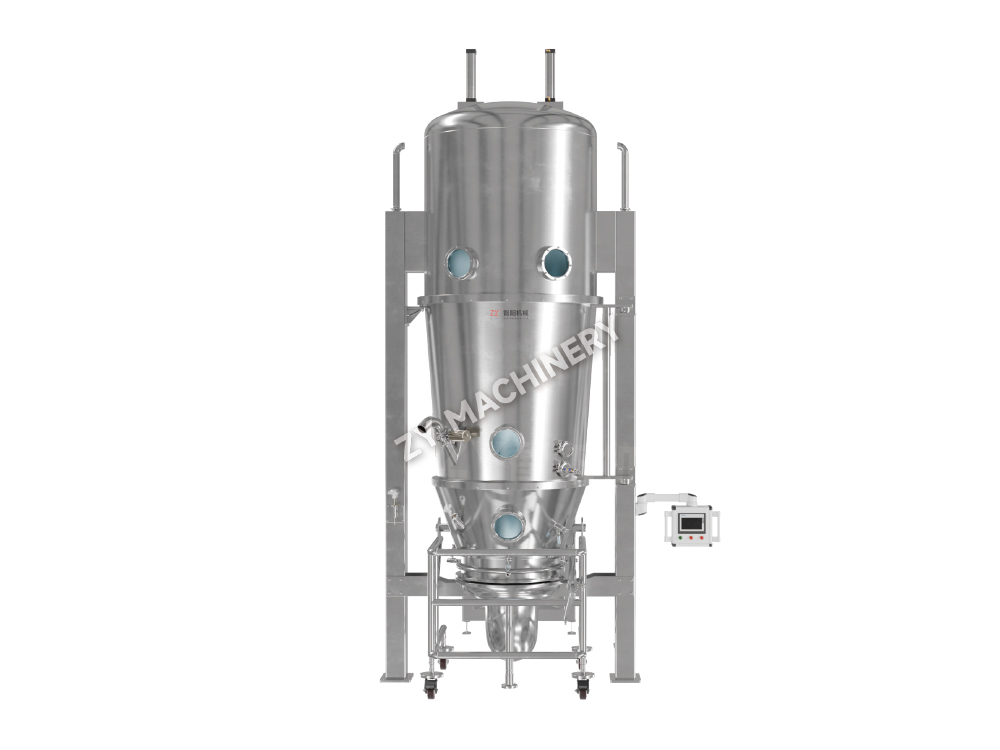
Mesin Granulasi & Pelapis Cairan Siklon FBDX
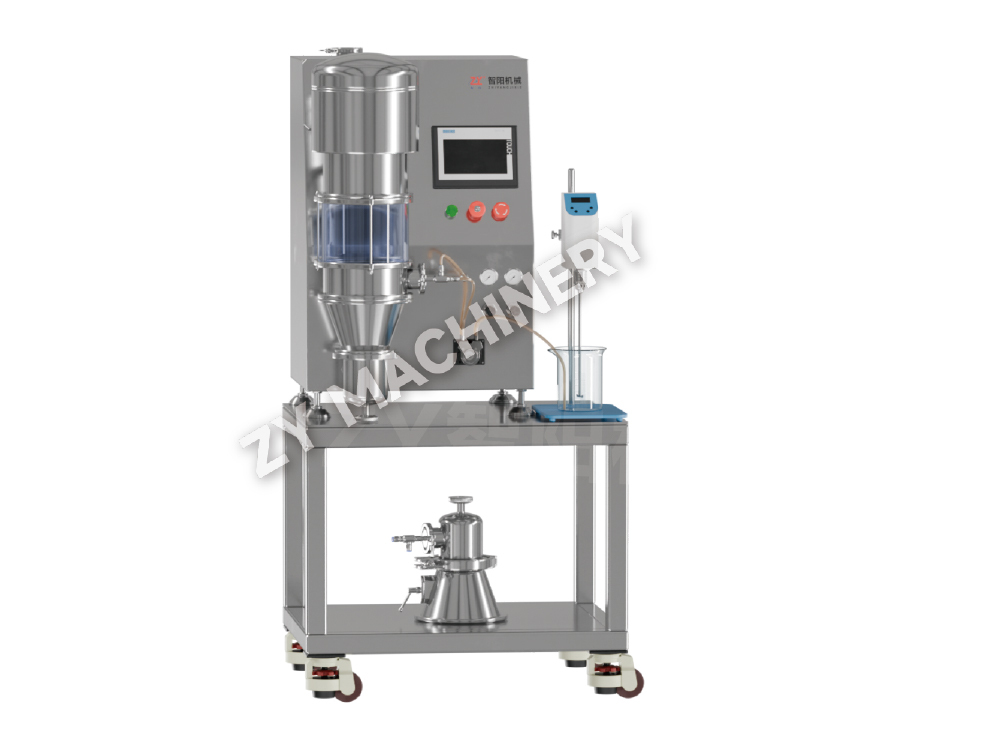
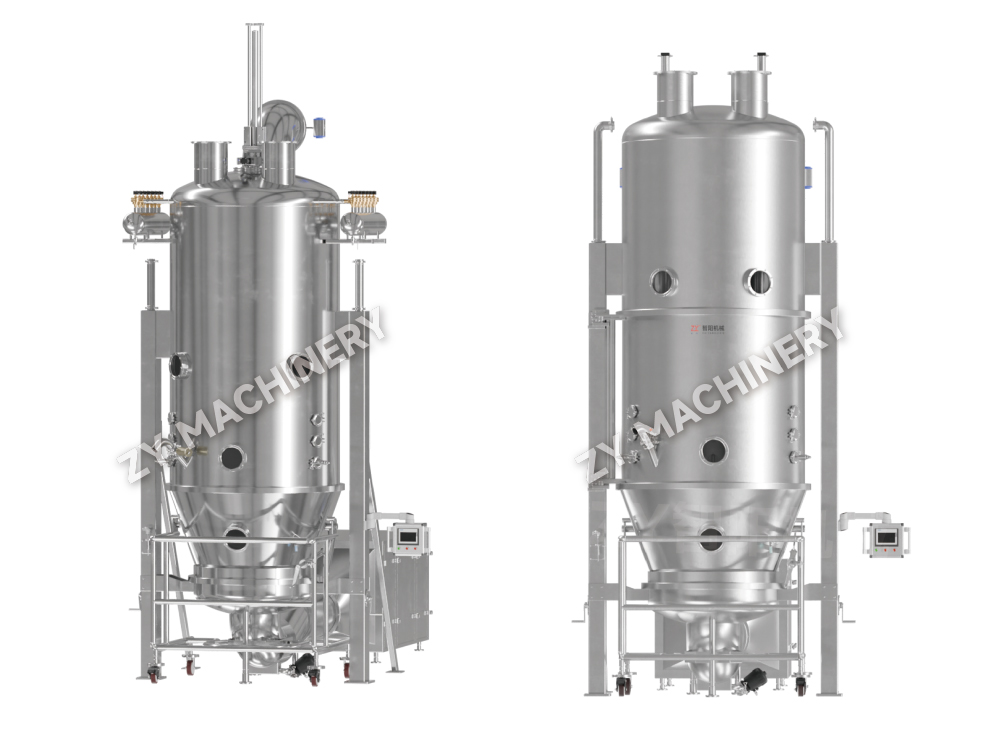
Mesin Granulasi dan Pelapisan Lapisan Fluidisasi Siklon FBDX dilengkapi .....

Satu batch bubuk dapat berpindah dari pencampuran ke butiran kering dalam waktu kurang dari 90 menit — tidak perlu pencampuran terpisah, pengepresan basah, atau pengeringan baki. Itulah inti dari granulasi fluid bed: metode granulasi basah yang mengintegrasikan pencampuran, penyemprotan, dan pengeringan di dalam satu ruang tertutup.
Proses ini mengubah bubuk halus dan kohesif menjadi butiran yang mengalir bebas dengan cara mensuspensinya dalam aliran udara panas dan menyemprotkan larutan pengikat ke partikel terfluidisasi. Saat partikel bertabrakan dan basah, jembatan cair terbentuk; penguapan pelarut kemudian meninggalkan jembatan padat yang menyatukan partikel primer menjadi aglomerat. Hasilnya adalah butiran dengan kompresibilitas yang lebih baik, pengurangan debu, dan kepadatan curah yang lebih tinggi — semuanya penting untuk kompresi tablet dan pengisian kapsul yang konsisten.
Berbeda dengan granulasi basah dengan geseran tinggi, yang mana impeler mekanis menggerakkan aglomerasi, granulasi lapisan fluida bergantung pada agitasi pneumatik. Hal ini menghasilkan butiran yang lebih berpori dan terdisintegrasi lebih cepat serta memungkinkan seluruh pengoperasian dilakukan dalam satu wadah. Untuk bahan aktif yang sensitif terhadap panas, efek pendinginan evaporatif arus bersama menjaga suhu produk jauh di bawah suhu udara masuk, biasanya pada kisaran 25–45°C.
Setiap batch melewati tiga fase berbeda. Memahami perubahan apa yang terjadi di setiap fase memberi Anda titik kontrol untuk menentukan ukuran butiran, kelembapan, dan kepadatan yang dapat diprediksi.
Atribut butiran tidak berubah secara acak — atribut tersebut mengikuti logika fisik kelembapan, panas, dan momentum. Tabel di bawah ini memetakan variabel proses independen terhadap dampak hilirnya.
| Parameter | Kisaran Khas | Ukuran Butiran | Kepadatan Massal | Kadar Air | Denda |
|---|---|---|---|---|---|
| Suhu udara masuk | 40–80°C | Mengurangi | Mengurangi | Mengurangi | Meningkatkan |
| Kecepatan semprotan | 10–50 g/menit/kg | Meningkatkan | Meningkatkan | Meningkatkan | Mengurangi |
| Tekanan atomisasi | 1,5–3,0 batang | Mengurangi | Tidak ada perubahan signifikan | Tidak ada perubahan signifikan | Meningkatkan |
| Volume udara fluidisasi | 0,8–2,0 m/s | Mengurangi | Mengurangi | Mengurangi | Meningkatkan |
| Suhu produk | 25–45°C | Mengurangi (if high) | Mengurangi | Mengurangi | Meningkatkan |
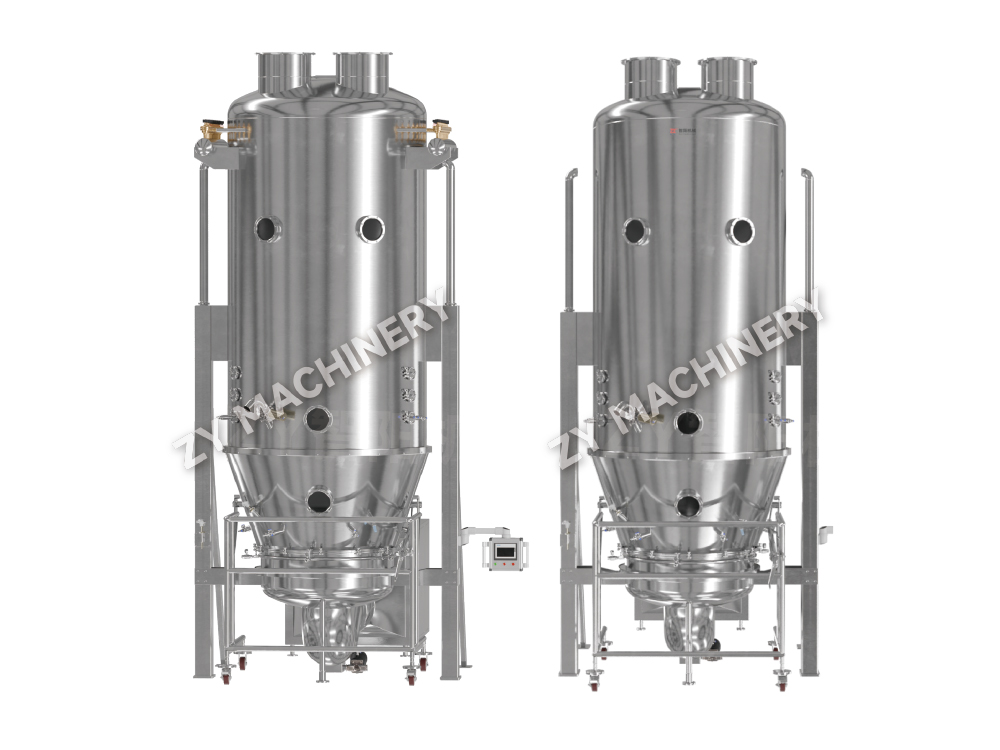
Kelembapan udara masuk patut mendapat perhatian khusus. Titik embun di atas 10°C dapat menyabotase efisiensi pengeringan dengan mengurangi tenaga penggerak penguapan. Untuk formulasi yang peka terhadap kelembapan, mempertahankan titik embun udara masuk di bawah 5°C bukanlah suatu pilihan — hal ini merupakan prasyarat untuk reproduktifitas batch-ke-batch. Modern Granulator lapisan cairan FLB dengan unit penanganan udara terintegrasi memberi Anda kontrol yang tepat terhadap suhu, kelembapan, dan aliran udara, sehingga saling ketergantungan penting ini dapat dikelola pada skala produksi.
Konfigurasi semprotan bukanlah pilihan desain periferal — konfigurasi ini menentukan mekanisme pertumbuhan butiran dan rentang aplikasi yang dapat dilayani oleh mesin. Ketiga konfigurasi tersebut berbeda dalam posisi nosel, lintasan partikel, dan pola kontak cairan-padat.
| Fitur | Semprotan Atas | Semprotan Bawah (Wurster) | Semprotan Tangensial (Rotor) |
|---|---|---|---|
| Posisi nosel | Di atas tempat tidur | Di dalam tempat tidur, ke atas | Sisi, menjadi cakram yang berputar |
| Pergerakan partikel | Fluidisasi acak | Memesan fluks naik melalui tabung partisi | Fluidisasi sentrifugal |
| Mekanisme pertumbuhan | Aglomerasi acak | Deposisi film berlapis | Spheronisasi dan densifikasi |
| Terbaik untuk | Granulasi konvensional | Granulasi pelapisan dan berlapis | Pelet dengan kepadatan tinggi |
| Kepadatan butiran | Rendah hingga sedang | Sedang hingga tinggi | Tinggi |
Semprotan atas adalah solusi terbaik untuk bentuk sediaan padat standar — cepat, sederhana, dan mudah ditoleransi. Sistem Wurster dengan semprotan bawah mendominasi saat Anda perlu menerapkan lapisan fungsional yang seragam atau membangun partikel berlapis dari inti benih. Prosesor semprotan tangensial, atau rotor, menghasilkan pelet paling padat dan berbentuk bola, yang sering digunakan untuk sistem penghantaran obat multipartikel. Jika aplikasi Anda memerlukan pelapisan dibandingkan aglomerasi sederhana, gunakanlah solusi khusus pelapis lapisan cairan LDPB dengan sisipan Wurster memberi Anda distribusi ketebalan film yang lebih rapat dibandingkan mesin penyemprot atas hibrid yang menjalankan uji coba pelapisan.
Bahkan formulasi yang dirancang dengan baik pun dapat mengalami gangguan jika satu parameter keluar dari batasan prosesnya. Berikut adalah empat mode kegagalan yang paling umum dan penyesuaian yang memperbaikinya.
Peningkatan skala bukanlah perkalian linear antara volume udara dan laju penyemprotan. Mempertahankan laju penyemprotan yang sama per kilogram bubuk dalam batch 100 kg yang dilakukan di laboratorium seberat 5 kg sering kali akan membanjiri lapisan yang lebih besar karena perpindahan panas dan massa tidak langsung berskala dengan massa bubuk. Aturan praktisnya adalah mempertahankan ukuran tetesan yang konstan, kelembapan relatif udara keluar yang konstan, dan suhu produk yang konstan.
Tabel di bawah ini menunjukkan rentang parameter umum di seluruh skala ketika menskalakan formulasi berbasis pati standar. Perhatikan bahwa kecepatan fluidisasi meningkat sedikit untuk mengimbangi ketinggian lapisan yang lebih dalam, sementara kecepatan penyemprotan per kilogram diturunkan kembali untuk menghindari pembasahan berlebih.
| Parameter | Laboratorium (3kg) | Pilot (30kg) | Produksi (150kg) |
|---|---|---|---|
| Suhu udara masuk (°C) | 60 | 65 | 65 |
| Kecepatan semprotan (g/min) | 60 | 350 | 1200 |
| Tekanan atomisasi (bar) | 1.8 | 2.2 | 2.5 |
| Kecepatan udara (m/s) | 0.9 | 1.2 | 1.5 |
| Suhu produk (°C) | 32 | 34 | 34 |
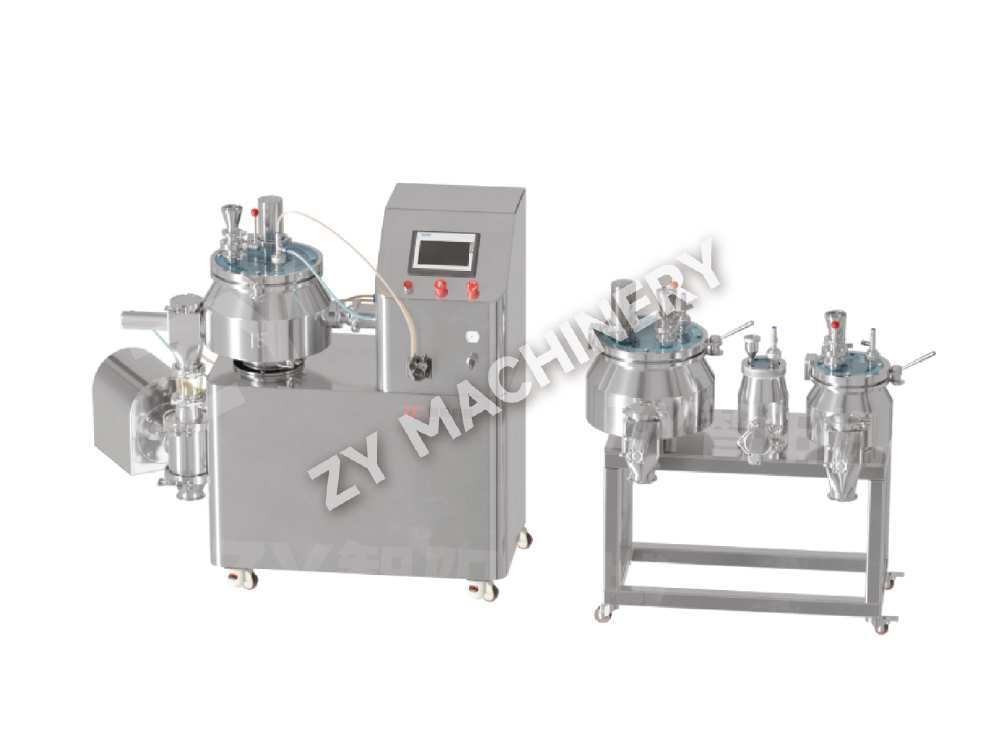
Menjalankan uji coba ini terlebih dahulu pada a Granulator serbaguna Penelitian dan Pengembangan DLP memungkinkan Anda memetakan ruang desain dengan material minimal sebelum memasukkan API mahal ke batch percontohan. Kemampuan untuk beralih antara granulasi semprotan atas dan pelapisan Wurster pada mesin lab yang sama juga mempersingkat waktu pengembangan formulasi.
Memilih antara fluid bed dan granulasi geser tinggi bukan tentang teknologi mana yang “lebih baik” — ini tentang profil butiran tablet Anda dan target permintaan disolusinya. Tabel di bawah ini menggambarkan trade-off tujuh kriteria yang penting dalam produksi.
| Kriteria | Granulasi Tempat Tidur Cairan | Tinggi Shear Granulation |
|---|---|---|
| Struktur butiran | Berpori, kepadatan rendah | Padat, kekuatan tinggi |
| Waktu disintegrasi | Lebih cepat | Lebih lambat |
| Waktu proses per batch | 60–90 menit | 20–40 menit (ditambah pengeringan terpisah) |
| Jejak kaki | Satuan tunggal; tinggi yang lebih besar | Mixer pengering tempat tidur cairan pabrik basah; tapak yang lebih luas |
| Upaya pembersihan | Sederhananya, satu kapal | Banyak kapal, seringkali dengan penanganan massal basah |
| Sensitivitas terhadap granulasi berlebihan | Rendah | Tinggi; requires precise endpoint control |
| Terbaik untuk heat‑sensitive APIs | Ya, pendinginan evaporatif | Risiko titik panas pada massa yang padat |
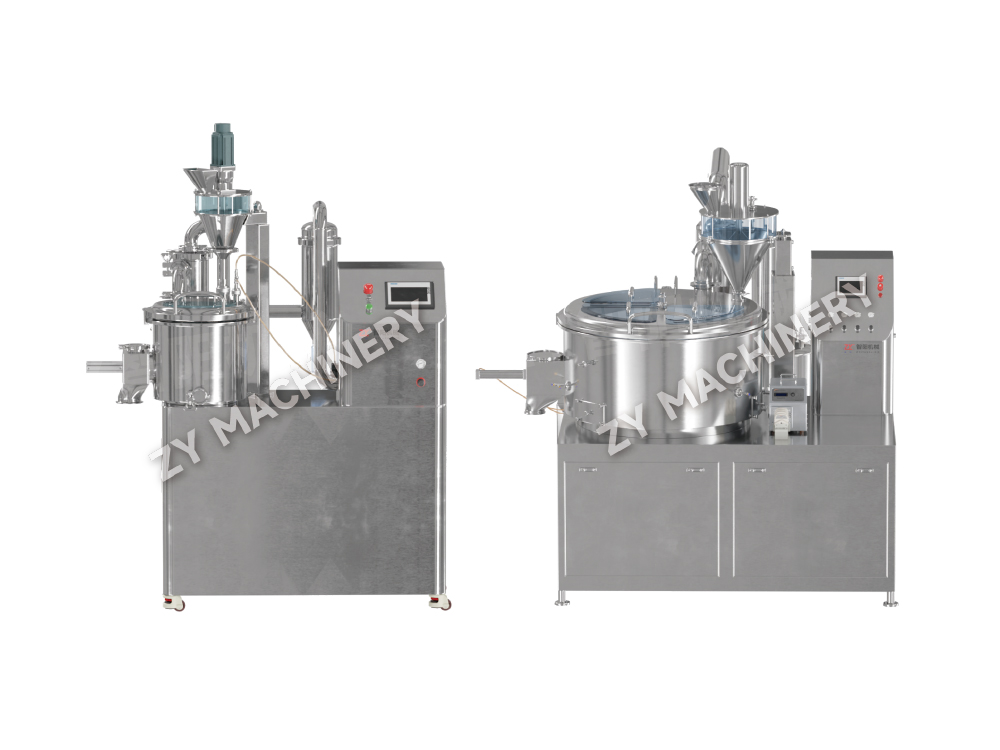
Jika tablet target Anda memerlukan disintegrasi cepat dan Anda bekerja dengan formulasi yang alirannya buruk, granulasi lapisan cairan adalah cara langsungnya. Jika Anda membutuhkan butiran yang keras dan kuat untuk pembuatan tablet dengan kecepatan tinggi dari obat yang keras dan dapat berubah bentuk secara plastis, maka geseran tinggi sering kali lebih unggul — namun Anda memerlukan langkah pengeringan terpisah. Fasilitas yang menjalankan kedua teknologi tersebut sering kali menggunakan granulator geser tinggi untuk langkah massa basah dan kemudian memindahkan material ke pengering unggun fluida, menggabungkan struktur butiran padat geser tinggi dengan pengeringan lembut unggun terfluidisasi.
Granulasi lapisan fluida tetap merupakan jalur paling langsung dari campuran bubuk ke granulasi kompresibel ketika porositas dan disolusi cepat menjadi prioritas. Proses ini menghilangkan beberapa langkah penanganan dan memberi para insinyur kontrol yang tepat atas atribut butiran melalui beberapa parameter yang dapat disesuaikan.
Untuk mengunci batch yang kuat dan dapat ditransfer, ikuti praktik berikut:
Ingin tetap up to date?
Hubungi kami melalui alamat email di bawah ini.
Jangan khawatir tentang spam. Kami juga membencinya!
Klien Seluler
Akun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Surel:zy@zy-drying.com
ID WeChat
Ada apa
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Semua Hak Dilindungi Undang-undang  Produsen Peralatan Dosis Padat Oral