Pengetahuan Industri
Kondisi Massa Basah Menentukan Stabilitas Ekstrusi
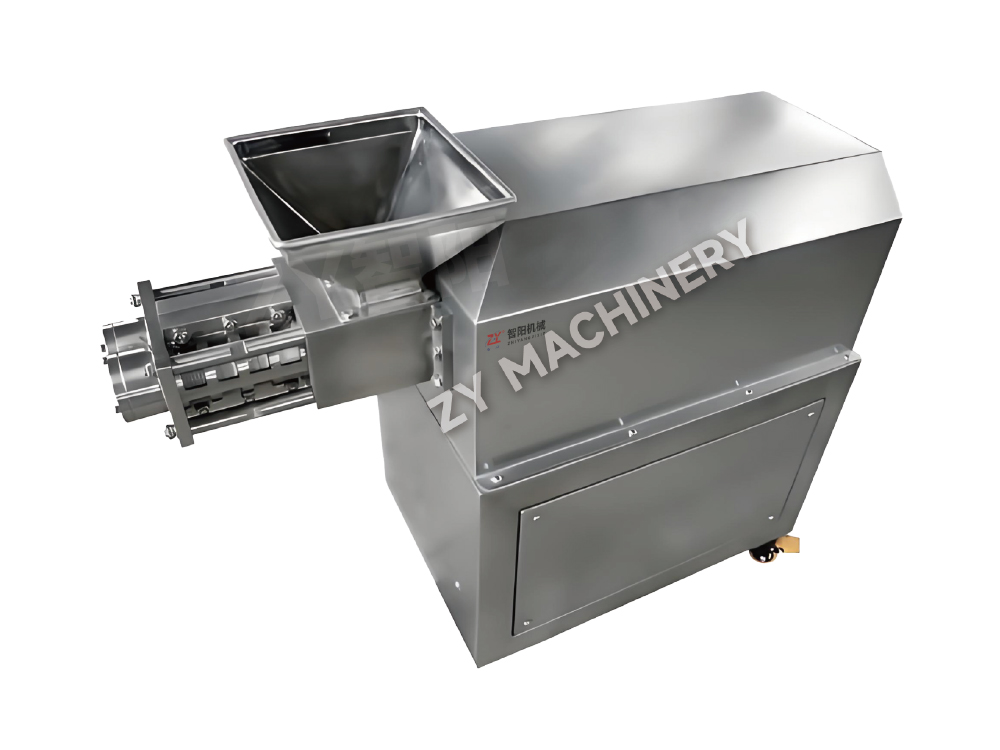
Untuk Granulator Ekstrusi , variabel hulu yang paling berpengaruh seringkali bukanlah tekanan ekstrusi itu sendiri, melainkan kondisi massa basah yang masuk ke dalam tong. Distribusi pengikat, keseragaman kelembaban, waktu pencampuran, dan urutan pembasahan menentukan apakah material mengalir secara kontinyu atau bergantian antara penyumbatan dan pembentukan untaian lemah.
Tanda-tanda praktis yang diamati selama uji coba
| Pengamatan | Kemungkinan Penyebab Proses | Penyesuaian Uji Coba |
|---|---|---|
| Helai putus segera setelah dikeluarkan | Plastisitas tidak mencukupi atau distribusi pengikat tidak merata | Tinjau laju penambahan cairan dan waktu pencampuran basah |
| Lubang mati sesekali tersumbat | Massa yang terlalu basah, bubuk yang diaglomerasi, atau pra-pencampuran yang buruk | Periksa tingkat kelembapan dan keseragaman campuran kering |
| Diameter untai berfluktuasi | Inkonsistensi pakan atau kepadatan massa basah yang tidak seragam | Stabilkan pemberian makan dan pastikan konsistensi pencampuran batch |
Massa basah yang stabil dan terplastis secara seragam biasanya mengurangi pekerjaan koreksi hilir lebih efektif daripada meningkatkan gaya ekstrusi. Di ZY, kami menggunakan uji coba material untuk menghubungkan parameter pencampuran dengan perilaku ekstrusi sebelum mengusulkan konfigurasi produksi.
Memilih Bukaan Die di Sekitar Rute Butiran Target
Pemilihan pembukaan cetakan harus didasarkan pada hasil hilir yang diperlukan dan bukan hanya pada penampilan untai saja. Lubang cetakan melingkar biasanya dipilih ketika ekstrudat akan memasuki tahap spheronisasi, sedangkan bukaan berbentuk mungkin relevan jika geometri untai atau perilaku pengeringan memiliki tujuan fungsional.
Pertanyaan dari sisi pembeli perlu dikonfirmasi sebelum pemilihan peralatan
- Apakah produk diharapkan tetap dalam bentuk ekstrudat, atau akan dibulatkan dalam spheronizer?
- Berapa kisaran ukuran partikel yang dapat diterima setelah pengeringan dan penyaringan?
- Apakah formulasinya mengandung bahan yang lengket, abrasif, sensitif terhadap panas, atau sangat elastis?
- Akankah beberapa produk memerlukan pelat mati yang dapat diganti atau pembersihan yang mudah antar batch?
Bukaan yang lebih kecil dapat mendukung target butiran yang lebih halus, namun juga dapat meningkatkan resistensi dan membuat persiapan massa basah yang buruk menjadi lebih terlihat. Bukaan yang lebih besar dapat meningkatkan potensi keluaran sekaligus menghasilkan untaian yang memerlukan kondisi spheronisasi dan pengeringan berbeda.
Pendekatan rekayasa ZY kami adalah mencocokkan pemilihan cetakan dengan karakteristik material, kapasitas yang diharapkan, dan rute hilir yang diinginkan daripada memperlakukan pelat cetakan sebagai aksesori yang terisolasi.
Ekstrusi dan Spheronisasi Harus Dievaluasi sebagai Satu Tautan Proses
Ketika butiran bulat atau pelet diperlukan, kinerja ekstrusi tidak dapat dinilai hanya dari apakah untaian kontinu dihasilkan. Untaian tersebut juga harus memiliki kekuatan, kondisi kelembaban, dan plastisitas yang sesuai untuk mengendalikan kerusakan dan pembulatan selama spheronisasi.
Bagaimana keluaran ekstrusi mempengaruhi kualitas pelet
| Kondisi Ekstrudat | Kemungkinan Efek Spheronisasi | Poin Evaluasi |
|---|---|---|
| Terlalu kering atau rapuh | Menghasilkan denda yang lebih tinggi dan partikel tidak beraturan | Tingkat pengikat dan distribusi cairan |
| Terlalu lembut atau lengket | Aglomerasi atau massa basah yang terlalu besar | Tingkat kelembaban dan titik akhir pencampuran basah |
| Konsisten dan plastik | Pembulatan dan distribusi ukuran lebih terkendali | Pengulangan di seluruh batch |
Untuk pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY dapat mengintegrasikan pertimbangan ekstrusi dan spheronisasi ke dalam satu rute proses praktis.
Apa yang Harus Diverifikasi Sebelum Beralih dari Batch Uji Coba ke Produksi
Peningkatan skala harus mempertahankan kondisi material yang menghasilkan butiran yang dapat diterima selama pengembangan. Lebih besar Granulator Ekstrusi tidak secara otomatis mereproduksi hasil laboratorium kecuali keseragaman pencampuran, penambahan cairan, waktu tinggal massa basah, beban ekstrusi, perilaku pelepasan, dan penanganan hilir dipertimbangkan bersama-sama.
Catatan yang berguna untuk peralatan dan konfirmasi proses
- Dokumentasikan urutan pencampuran kering, metode pembuatan bahan pengikat, waktu penambahan cairan, dan durasi pencampuran basah.
- Catat kontinuitas untaian, kondisi permukaan, kecenderungan penyumbatan cetakan, tren beban motor, dan suhu pelepasan jika relevan.
- Bandingkan distribusi ukuran butiran basah, bentuk partikel sferonisasi jika memungkinkan, respons pengeringan, dan hasil akhir setelah penyaringan.
- Konfirmasikan akses pembersihan, persyaratan pergantian produk, konstruksi kontak material, dan ruang pemasangan yang tersedia.
Untuk pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Di ZY, kami mengembangkan proposal peralatan berdasarkan parameter proses yang dapat diuji dan kondisi penerapan di lokasi, membantu pembeli beralih dari uji coba formulasi ke jalur granulasi yang bisa diterapkan dengan asumsi peningkatan yang lebih sedikit.