
Lini Produksi Dosis Padat Penahanan Tinggi Litbang GFH
Lini Produksi Dosis Padat Kandungan Tinggi R&D GFH dirancang untuk produ.....

Pada tahun 2026, lebih dari 70% calon kandidat onkologi diklasifikasikan sebagai API potensi tinggi (HPAPI) – senyawa dengan batas paparan pekerjaan (OEL) di bawah 10 µg/m³. Satu miligram dari beberapa HPAPI dapat memicu efek terapeutik pada pasien dengan berat badan 70 kg, namun dosis yang sama yang dihirup atau diserap oleh operator produksi dapat menyebabkan kerusakan permanen. Sifat ganda ini – potensi luar biasa yang dipadukan dengan toksisitas ekstrem – memaksa setiap keputusan dalam desain fasilitas, pemilihan peralatan, dan validasi pembersihan harus berdasarkan data dan mempertimbangkan risiko.
Manufaktur HPAPI tidak mentoleransi solusi generik. Reaktor dengan tutup terbuka berukuran 200 liter tidak memiliki tempat dalam proses dimana satu partikel di udara dapat melebihi batas paparan rata-rata tertimbang waktu 8 jam. Panduan ini membedah teknologi penahanan, protokol peningkatan skala, dan strategi pembersihan yang memisahkan lini produksi HPAPI yang berhasil dan yang berbahaya — dengan matriks keputusan, perbandingan peralatan, dan studi kasus dunia nyata yang memindahkan senyawa sitotoksik dari batch klinis 10 kg ke pasokan komersial 500 kg tanpa satu pun insiden paparan operator.
API potensi tinggi adalah senyawa farmasi apa pun yang menghasilkan respons biologis dengan dosis kurang dari 10 mg per hari atau memiliki OEL pada atau di bawah 10 µg/m³ sebagai rata-rata tertimbang waktu 8 jam. European Medicines Agency (EMA) mengaitkan klasifikasi HPAPI dengan paparan harian yang dapat diterima (ADE), dengan nilai di bawah 10 µg/hari menandai suatu senyawa sebagai senyawa yang manjur, sedangkan rancangan pedoman FDA AS tentang keamanan senyawa yang manjur bersandar pada pita OEL dan aktivitas farmakologis. Definisi peraturan bervariasi, namun industri ini sebagian besar telah melakukan standarisasi seputar pita kontrol paparan berbasis kinerja (ECB).
Kebanyakan produsen menggunakan sistem pita empat atau lima tingkat, sering disebut OEB 1 hingga OEB 5, untuk menghubungkan toksisitas senyawa dengan persyaratan penahanan. Semakin tinggi angka OEB, semakin rendah konsentrasi udara yang diizinkan – dan semakin banyak pengendalian rekayasa yang diwajibkan.
Senyawa OEB 5 yang khas mencakup muatan konjugat obat-antibodi (ADC) dan sitotoksik spesifik seperti monometil auristatin E (MMAE). Zat-zat ini memerlukan solusi penahanan yang mencapai konsentrasi udara di bawah 0,1 µg/m³ — sebuah sistem yang mengharuskan pengujian integritas sarung tangan, pemantauan udara terus-menerus, dan penguncian udara material tidak lagi menjadi pilihan dan menjadi tulang punggung keselamatan operator.
Ada tiga risiko yang saling berhubungan yang menentukan manufaktur HPAPI. Pertama, toksisitas langsung terhadap operator – baik akut maupun kumulatif – jika pengendalian teknis gagal. Kedua, pelanggaran pembendungan yang melepaskan debu atau uap kuat ke dalam ruang produksi, sehingga membuat personel terpapar selama tugas rutin seperti pengambilan sampel, pengeluaran, atau pembersihan. Ketiga, kontaminasi silang pada produk tidak ampuh yang diproduksi di fasilitas bersama, yang dapat memicu penolakan batch yang memakan biaya besar atau membahayakan pasien jika tidak diketahui. Risiko-risiko ini tidak bersifat teoritis: dalam satu surat peringatan FDA, sebuah fasilitas menerima kutipan setelah sampel dari produk yang tidak ampuh menunjukkan residu sitotoksik dari proses HPAPI yang berdekatan.
| Sumber Risiko | Radius Dampak | Mitigasi |
|---|---|---|
| Toksisitas operator | Tim individu dan langsung | Isolator penahanan, respirator pemurni udara bertenaga (PAPR), pemantauan udara real-time |
| Kegagalan penahanan | Seluruh suite, multi-kelompok | Peralatan penahanan tinggi (OEB 4/5), pintu masuk ganda, kaskade tekanan |
| Kontaminasi silang | Seluruh fasilitas, banyak produk | Suite khusus, protokol pembersihan terverifikasi, batas sisa 10 ppm, sensitivitas metode analisis |
Mitigasi risiko dimulai dari peralatan itu sendiri. Pemindahan terbuka — menyendok bubuk secara manual dari drum ke dalam granulator atau mixer — tidak dapat diterima selain OEB 2. Sebagai gantinya, granulator dengan kandungan tinggi dengan sarung tangan isolator terintegrasi dan port transfer tertutup harus menciptakan lingkungan tertutup di mana semua kontak material terjadi di balik sistem penghalang yang divalidasi. Peralihan dari ketergantungan hanya pada alat pelindung diri (APD) ke pengendalian rekayasa adalah satu-satunya keputusan paling berdampak yang diambil produsen ketika beralih ke produksi HPAPI.
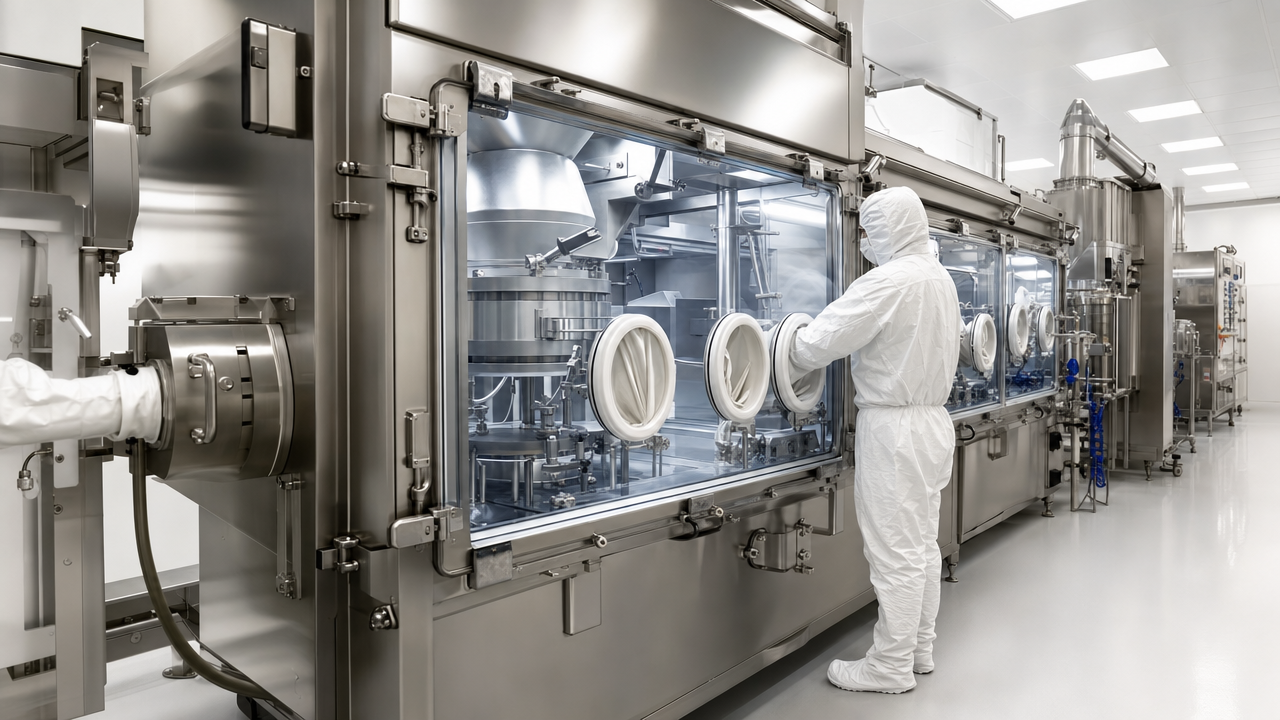
Bentuk sediaan padat oral (OSD) — tablet dan kapsul — merupakan produk HPAPI yang jumlahnya semakin meningkat. Namun memproduksinya dengan aman memerlukan filosofi penahanan yang berbeda dari suntikan steril. Proses OSD yang melibatkan granulasi, pencampuran, kompresi, dan pelapisan menghasilkan banyak debu, seringkali dengan ukuran partikel di bawah 100 mikron yang bertahan di udara selama berjam-jam. Pemilihan peralatan yang tepat mengubah bahaya ini dari ancaman terus-menerus menjadi kejadian yang terkendali.
Tiga unit operasi mendominasi lini OSD HPAPI: granulasi basah atau kering, pencampuran dan pencampuran, dan pelapisan tablet. Masing-masing memiliki varian penahanan tinggi khusus. Mixer dengan kandungan tinggi, misalnya, harus mencapai penyegelan kedap udara selama pengisian dan pengosongan, biasanya melalui katup kupu-kupu terpisah atau pelapis kontinu. Pelapis dengan kandungan tinggi memerlukan penutup bertekanan negatif dengan kemampuan pembuangan dan pencucian di tempat (WIP) berfilter HEPA untuk menghindari intervensi pembersihan manual. Granulator, langkah yang paling banyak mengandung debu, harus dipilih dengan kinerja OEL yang dapat diverifikasi melalui pemantauan kebersihan industri, bukan hanya janji vendor.
Matriks keputusan di bawah ini membandingkan kategori peralatan utama untuk proses OSD HPAPI yang menargetkan OEB 4 (1–10 g/m³). Ukuran batch mengasumsikan jalur komersial volume menengah.
| Jenis Peralatan | OEL Khas Dapat Dicapai | Kemampuan CIP/WIP | Kisaran Batch (kg) | Fitur Utama |
|---|---|---|---|---|
| Granulator dengan kandungan tinggi (basah) | 0,5–5 g/m³ | Penghapusan manual WIP | 5–500 | Mangkuk dan pembuangan yang terintegrasi dengan isolator |
| Granulator dengan kandungan tinggi (kering) | 1–10 µg/m³ | Terbatas, risiko debu tinggi | 2–200 | Pemadatan roller dengan penggilingan yang terkandung |
| Blender mixer dengan kandungan tinggi | 0,3–3 g/m³ | WIP melalui bola semprot | 10–1000 | Docking katup terpisah untuk IBC |
| Pelapis tablet dengan kandungan tinggi | 0,5–5 g/m³ | CIP sepenuhnya | 50–600 | Segel drum bertekanan negatif |
Menghubungkan unit operasi ini memerlukan sistem transfer material yang ada. Kontainer curah perantara (IBC) dengan katup terpisah alfa-beta mendominasi pengaturan OEB 3–4, sementara pelapis kontinyu pasif (PCL) mendapatkan daya tarik untuk OEB 5 karena menghilangkan antarmuka katup-ke-katup yang merupakan titik kebocoran umum. Pilihannya juga mencakup validasi pembersihan: saluran berbasis IBC memerlukan stasiun pembersihan terpisah, sedangkan PCL hanya sekali pakai dan menghilangkan beban validasi pembersihan sepenuhnya — namun dengan biaya konsumsi yang lebih tinggi.
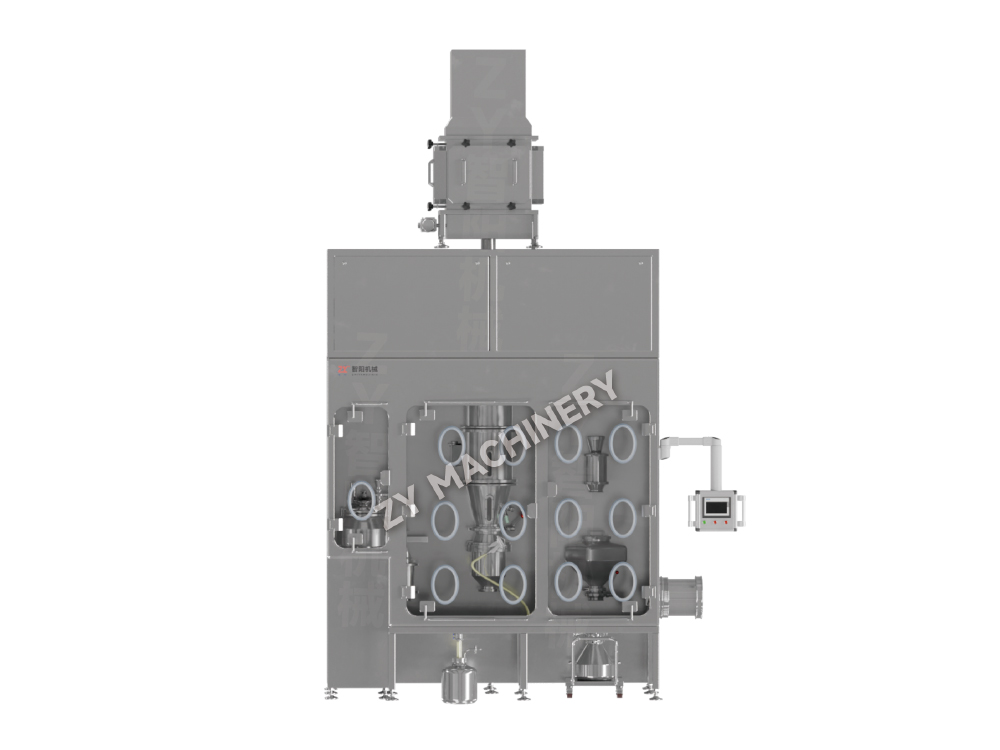
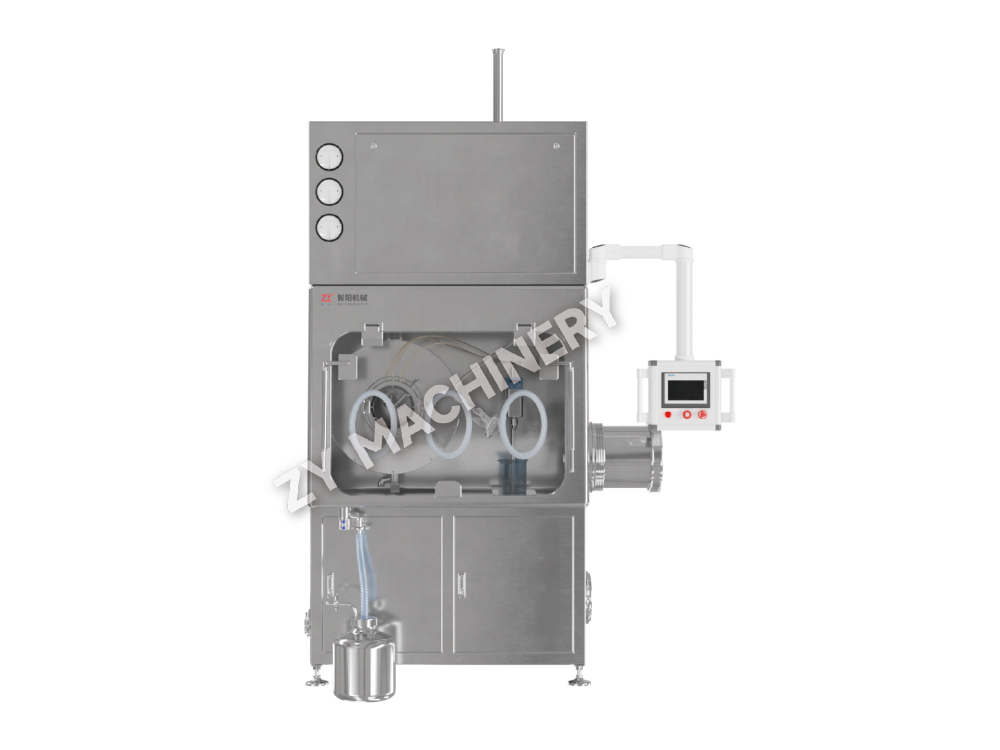
Urutan pemilihan praktis dimulai dengan langkah dengan risiko tertinggi — biasanya granulasi. Jika granulator tidak dapat mempertahankan target OEL-nya, bahkan pelapis hilir yang sempurna pun tidak akan menyelamatkan rangkaian tersebut. Oleh karena itu, banyak fasilitas memulai investasi peralatan HPAPI mereka dengan a garis granulator penahanan tinggi , lalu fase dalam terkandung sistem pencampuran dan terakhir pelapis berspesifikasi tinggi.
Menskalakan proses HPAPI dari reaktor laboratorium berukuran 1 liter ke jalur komersial berbobot 500 kg bukan hanya masalah teknik — ini adalah masalah pengendalian yang semakin ketat seiring dengan peningkatan yang semakin besar. Lemari asam laboratorium yang berfungsi pada berat 50 gram tidak memberikan perlindungan apa pun pada berat 50 kilogram, karena perpindahan bubuk menghasilkan konsentrasi di udara yang dapat melonjak 1000 kali lipat selama pembuangan atau penyendok kantong.
Jalur peningkatan skala ini harus dibagi menjadi tiga rezim pembendungan yang berbeda, yang masing-masing memiliki seperangkat peralatan dan persyaratan verifikasinya sendiri.
Salah satu kegiatan peningkatan skala yang penting adalah penilaian kemampuan penahanan. Ini memetakan setiap operasi terbuka — pengisian daya, pengambilan sampel, pemakaian, perubahan filter — ke solusi penahanan dan menilai risiko sisa setelah pengendalian. Untuk HPAPI sitotoksik yang berskala dari 10 kg hingga 500 kg, penilaian daya tampung mengidentifikasi lima langkah berisiko tinggi, yang tiga di antaranya memerlukan modifikasi teknik (menambahkan port pengambilan sampel yang tertampung, meningkatkan ke stasiun dok IBC katup ganda, dan memasang pemotong kantong otomatis). Pasca penerapan, sampel udara pribadi turun dari rata-rata geometrik 12 ng/m³ menjadi 0,8 ng/m³ — peningkatan 15 kali lipat yang melampaui batas peringatan berbasis OEL.
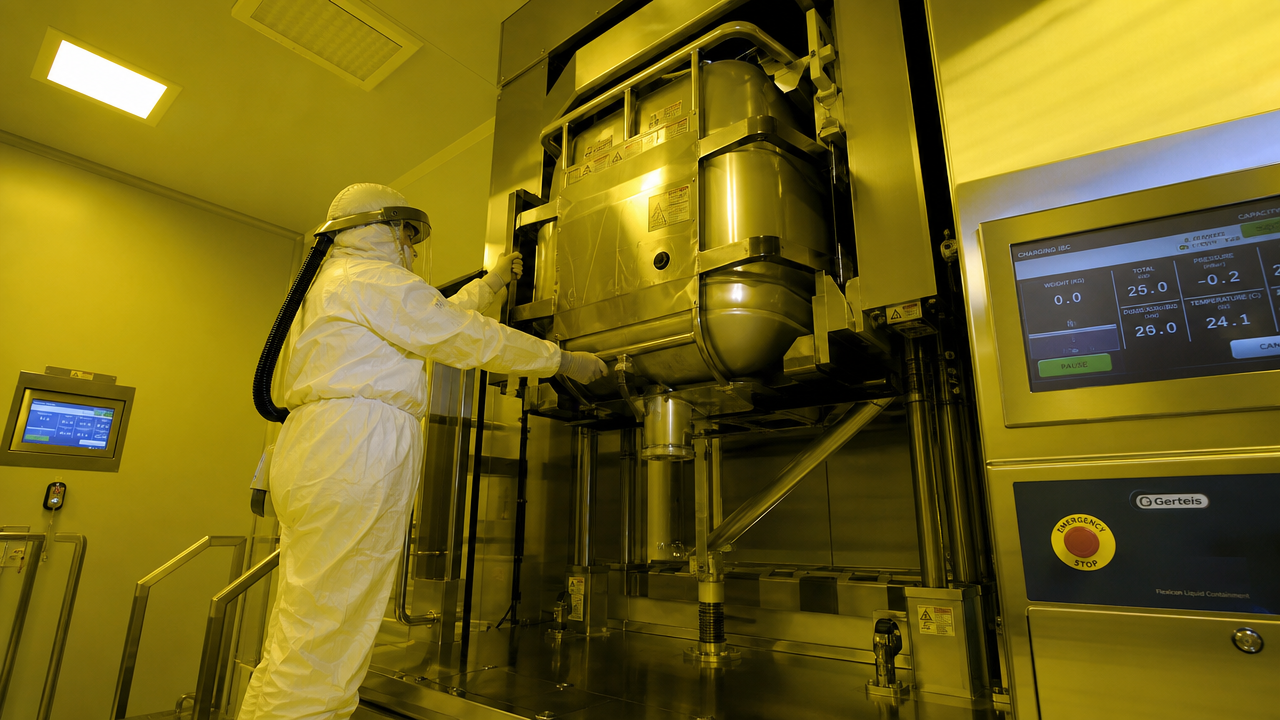
Tidak ada lini HPAPI yang aman tanpa validasi pembersihan yang membuktikan penghilangan residu kuat hingga tingkat yang tidak menimbulkan risiko kontaminasi silang pada produk berikutnya. Metrik dasar adalah batas paparan berbasis kesehatan (HBEL), sering kali dinyatakan sebagai paparan harian yang diizinkan (PDE) atau ADE. Batasan sisa yang umum adalah 10 ppm dari produk sebelumnya pada dosis harian maksimum berikutnya, namun untuk HPAPI, angka 10 ppm tersebut sering kali terlalu tinggi. Untuk senyawa dengan ADE 1 µg/hari, penambahan 10 ppm ke dalam tablet 500 mg akan menghasilkan 5 µg — lima kali lipat dari batas aman. Oleh karena itu, batas pembersihan harus dihitung secara spesifik per senyawa, bukan dipinjam dari program yang tidak ampuh.
Strategi pembersihan dibagi menjadi pembersihan otomatis di tempat (CIP) dan pembersihan manual. CIP mendominasi peralatan HPAPI karena menghilangkan paparan operator selama pembersihan. Bola semprot, kepala jet berputar, dan nozel berkecepatan tinggi mencapai permukaan internal tanpa merusak penahannya. Namun CIP sendiri tidak dapat menghilangkan seluruh residu dari segel, gasket, dan kaki yang mati – hal ini memerlukan pembersihan manual, yang harus dilakukan di dalam isolator atau melalui lubang sarung tangan dengan APD lengkap.
| Metode Pengambilan Sampel | Keuntungan | Keterbatasan | Aplikasi Terbaik |
|---|---|---|---|
| Lap permukaan (swab) | Mengukur secara langsung residu pada permukaan peralatan; dapat menargetkan lokasi terburuk | Pemulihan yang bergantung pada teknik; tidak dapat mengambil sampel area yang tidak dapat diakses | Verifikasi pasca-CIP pada permukaan kritis (mangkuk, saluran pembuangan) |
| Pengambilan sampel air bilas | Mengintegrasikan residu dari permukaan besar; tidak mengganggu | Harus mengasumsikan pembubaran seragam; mungkin melewatkan residu yang tidak larut | Bilas akhir tangki, blender, dan saluran transfer |
| Pemantauan TOC online | Data waktu nyata; mengurangi penyelesaian laboratorium; sedang tren | Tidak spesifik senyawa; positif palsu dari bahan pembersih | Verifikasi berkelanjutan terhadap siklus pembilasan dan pengembalian air CIP |
Kriteria penerimaan ditetapkan pada tingkat PDE, diterjemahkan ke dalam maksimum yang diijinkan carryover (MAC) per luas permukaan. Untuk granulator 500 liter dengan luas permukaan internal 12 m² dan MAC total 1 mg, batas per area adalah 0,083 mg/100 cm². Sampel lap harus menunjukkan residu di bawah batas tersebut, dengan menerapkan faktor pemulihan. Perjalanan apa pun akan memicu analisis akar masalah — sering kali mengarah pada kerusakan yang tidak terkena semprotan CIP, atau paking yang memerangkap API. Mendesain ulang area tersebut agar dapat dikeringkan dan lancar (Ra <0,8 µm) mencegah terulangnya kembali.
Program validasi pembersihan HPAPI yang berhasil menjalankan minimal tiga kali berturut-turut, mencakup inspeksi visual dan pengujian analitis, dan memvalidasi ulang setiap kali ukuran batch, parameter pembersihan, atau konfigurasi peralatan berubah. Situs yang mengintegrasikan pemantauan TOC online setelah CIP mengurangi beban pengujian usap laboratorium sebesar 40–60%, sehingga mempercepat pelepasan batch tanpa mengorbankan keselamatan.
Untuk menguji prinsip-prinsip ini, CDMO skala menengah menggunakan HPAPI sitotoksik BCS Kelas II dari produksi klinis tahap akhir (batch 10 kg) hingga skala komersial (batch 500 kg) selama periode 18 bulan. Kompleks tersebut memiliki OEL sebesar 0,3 µg/m³ — berada di wilayah OEB 5 — dan jalur percontohan yang ada, menggunakan isolator depan terbuka dan transfer IBC manual, mencatat tingkat paparan pribadi rata-rata 1,5 ng/m³ tetapi melonjak hingga 22 ng/m³ selama penggantian filter.
Desain peningkatan ini menggantikan langkah pengisian daya manual dengan celah kantong otomatis di dalam isolator berintegritas tinggi. Tahap granulasi basah dipindahkan ke a berisi granulator geser tinggi dengan mangkuk pelepasan katup terpisah yang dipasang langsung ke mixer IBC 500 kg. Pelapis ditingkatkan menjadi unit bertekanan negatif, berkemampuan CIP, dan semua rumah filter didesain ulang untuk penggantian bag-in/bag-out (BIBO) dengan penahanan liner terus menerus.
Setelah dioperasikan, pemantauan lingkungan menunjukkan rata-rata paparan pribadi sebesar 0,09 ng/m³ — penurunan sebesar 85% dari data uji coba. Tidak ada ekskursi di atas batas peringatan 0,3 ng/m³ yang terjadi di 22 batch komersial. Validasi pembersihan melewati tiga kali berturut-turut dengan hasil air bilasan di bawah MAC yang diturunkan dari PDE, dan pemulihan usap rata-rata 92% untuk senyawa target. Total investasi modal adalah $4,2 juta, namun proyek tersebut mencapai hasil komersial 9 bulan lebih cepat dari jadwal karena kegagalan pengendalian – yang menyebabkan dua kali penghentian selama 6 minggu selama kampanye percontohan – telah dihilangkan sepenuhnya.
Banyak manajer operasi memandang peralatan dengan tingkat penahanan tinggi sebagai pusat biaya. Perspektif tersebut mengabaikan biaya tersembunyi dari penanganan terbuka: tingkat pembakaran alat pelindung diri, pelaksanaan pemantauan lingkungan, kehilangan batch akibat kontaminasi silang, dan waktu henti operasional. Perbandingan total biaya kepemilikan (TCO) selama periode 5 tahun untuk lini OEB 4 HPAPI ukuran batch 200 kg menunjukkan kebalikan yang mencolok: lini penahanan memerlukan biaya modal sebesar 18% lebih banyak namun mengurangi biaya operasional tahunan sebesar 37%.
| Kategori Biaya | Garis Penahanan | Jalur Terbuka |
|---|---|---|
| Instalasi peralatan modal | 3.200 | 2.600 |
| APD tahunan dan bahan habis pakai | 80 | 340 |
| Validasi pembersihan tahunan (swab, lab) | 45 | 120 |
| Waktu henti tahunan (kegagalan penahanan) | 0 (diproyeksikan) | 210 |
| Total biaya 5 tahun (termasuk modal) | 3.825 | 5.950 |
Penghematan terbesar berasal dari terhindarnya downtime. Operasi jalur terbuka menghabiskan rata-rata 14 hari per tahun untuk menyelidiki dan memulihkan perjalanan pembendungan, sementara kontrol rekayasa jalur tertutup menghilangkan risiko perjalanan pada sumbernya. Biaya bahan habis pakai sekali pakai untuk sistem perpindahan tertutup – seperti pelapis pasif kontinu – diimbangi sepenuhnya oleh pengurangan konsumsi APD sebesar 65% dan penurunan volume pengujian usap sebesar 60%. Untuk produsen kontrak yang menagih $2.000 per jam produksi, 14 hari produksi tambahan berarti pemulihan pendapatan tahunan lebih dari $670.000.
Biaya fasilitas adalah dimensi lain. Saluran tertutup dengan isolasi tekanan negatif dapat membagi bangunan dengan operasi yang tidak berdaya secara wajar tanpa memerlukan pemisahan fisik sepenuhnya. Jalur terbuka HPAPI secara rutin memerlukan sayap khusus dengan HVAC, selubung, dan aliran material terpisah — menambah modal fasilitas sebesar $1,5–2 juta, yang perhitungan TCO di atas sudah dimasukkan ke dalam angka modal jalur terbuka. Hasilnya: penahanan bukanlah pilihan premium namun merupakan strategi optimalisasi biaya jangka panjang untuk setiap produk HPAPI yang mengharapkan pasokan komersial lebih dari tiga tahun.
Ingin tetap up to date?
Hubungi kami melalui alamat email di bawah ini.
Jangan khawatir tentang spam. Kami juga membencinya!
Klien Seluler
Akun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Surel:zy@zy-drying.com
ID WeChat
Ada apa
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Semua Hak Dilindungi Undang-undang  Produsen Peralatan Dosis Padat Oral