


BGB HR&D Mesin Pelapisan Penahanan Tinggi dan Efisiensi Tinggi
Mesin Pelapis Kontainmen Tinggi BGB HR&D dirancang untuk mengaplikasikan.....

Sebuah tim proyek pernah menghabiskan delapan bulan pada tata letak fasilitas hanya untuk menemukan selama rekayasa dasar bahwa bangunan tersebut tidak akan mendukung aliran tekanan yang diperlukan untuk blok dengan penahanan tinggi. Akar penyebabnya sederhana: mereka mulai menggambar dinding sebelum menyelesaikan dasar desain formal. Untuk pembuatan dosis padat oral (OSD), setiap desain pabrik yang sukses dimulai dengan tiga jawaban yang tidak dapat dinegosiasikan: bentuk sediaan dan karakteristik produk yang tepat, keluaran tahunan yang diharapkan dalam kilogram atau tablet, dan yurisdiksi peraturan utama (FDA, EMA, NMPA, dll.). Tanpa hal ini, ukuran peralatan, klasifikasi ruang bersih, dan bahkan lebar koridor akan tetap menjadi dugaan.
Dokumen dasar desain harus mencakup lebih dari sekedar nama molekul blockbuster. Ini harus menentukan pita paparan kerja (OEB) API, sensitivitasnya terhadap kelembapan dan panas, kisaran ukuran batch, dan apakah proses tersebut menyertakan pelarut yang memicu zonasi ATEX. Jika pabrik akan menangani tablet pelepasan segera dan tablet pelepasan termodifikasi, fasilitas tersebut harus mengakomodasi jalur granulasi terpisah atau setidaknya prosedur pembersihan yang tervalidasi di antara kampanye. Pabrik serba guna menambah fleksibilitas namun melipatgandakan upaya validasi—sebuah trade-off yang memerlukan kuantifikasi sejak dini.
| Bentuk Dosis | Nilai Ruang Bersih Minimum | Kondisi Khusus HVAC Khas | Bahan Peralatan Utama | Risiko Penahanan |
|---|---|---|---|---|
| Tablet OSD standar | D | Kontrol kelembapan umum 40–55% RH | Suku cadang kontak produk baja tahan karat 316L | Rendah (OEB 1–2) |
| Tablet effervescent | D dengan ruangan dengan kelembapan rendah | Titik embun <10 °C, ruangan tertutup | 316L, penyegelan khusus | Rendah hingga sedang |
| Inhaler bubuk kering | C | Kontrol partikel yang ketat, kelembapan rendah | Baja tahan karat kelas farmasi | Sedang (OEB 2–3) |
| OSD yang kuat (hormon, sitotoksik) | D (berisi) | Aliran tekanan negatif, udara satu jalur | 316L, dipoles secara elektro, berkemampuan CIP | Tinggi (OEB 4–5) |
Setelah dasar desain dikunci, langkah selanjutnya adalah menjadikan pergerakan material sebagai prinsip pengorganisasian keseluruhan tata letak. Pergeseran pemikiran ini mencegah kesalahan umum: merancang sebuah bangunan dan kemudian memaksakan proses di dalamnya.
Dalam pabrik OSD yang dirancang dengan baik, jarak perjalanan bubuk antara ruang penyaluran dan mesin kompresi tidak hanya menentukan produktivitas tetapi juga risiko kontaminasi silang. Setiap pengurangan 10 meter dalam jarak perpindahan manual menurunkan kemungkinan penyebaran bahan aktif melalui udara sekitar 15% dan memangkas hampir 8% jam kerja langsung per batch. Itulah sebabnya diagram aliran material harus dirancang sebelum garis arsitektur pertama digambar.
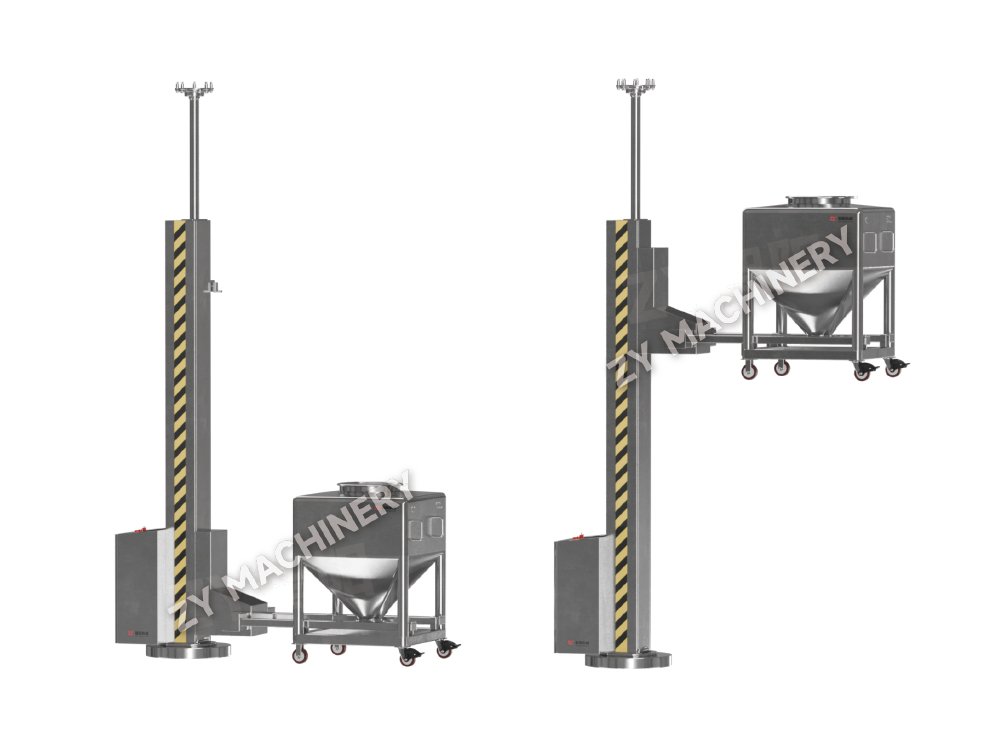
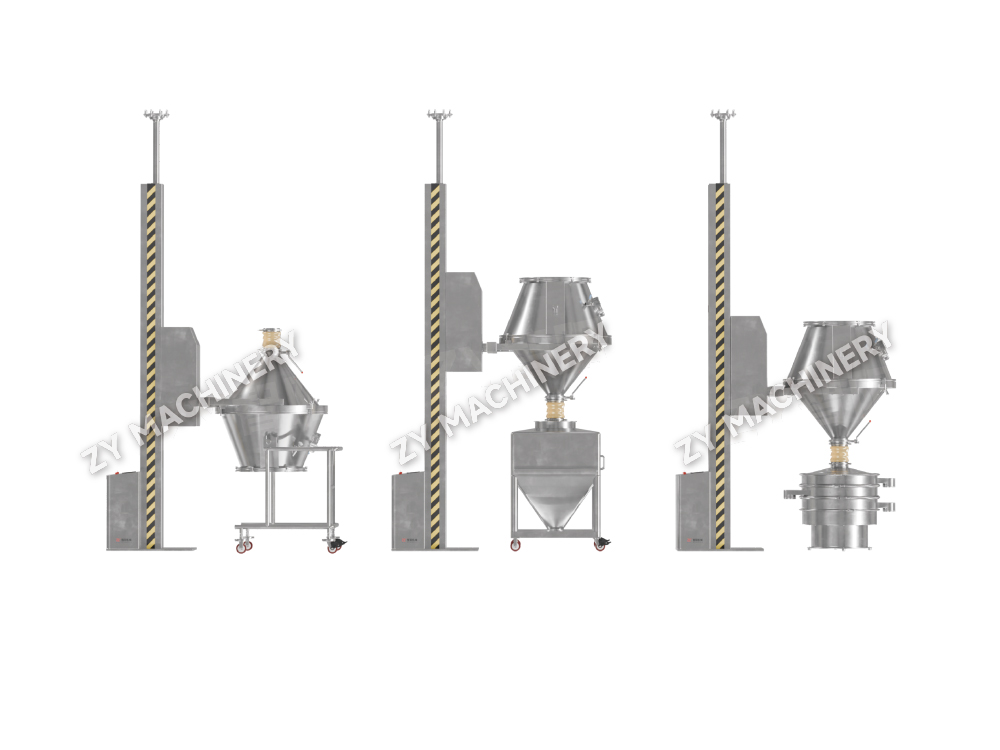
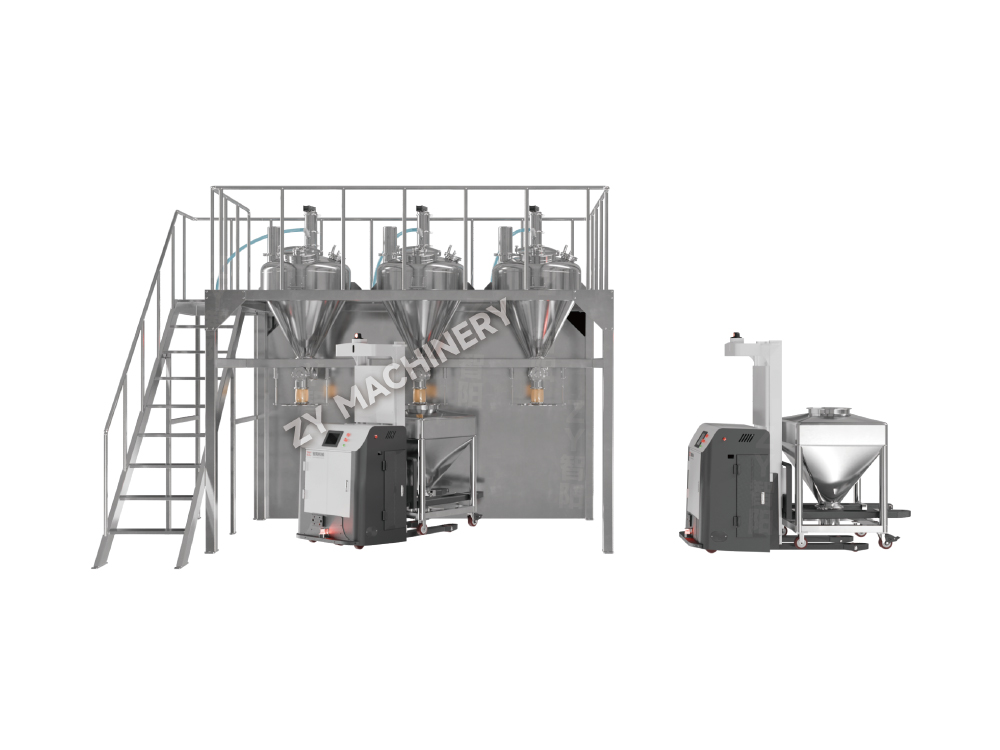
Aliran tipikal untuk lini tablet—pendistribusian, granulasi basah atau kering, pengeringan, pengecilan ukuran, pencampuran, kompresi, pelapisan, dan pengemasan—menciptakan zona fungsional alami. Zona-zona ini harus mengikuti jalur searah tanpa kemunduran. Pintu air personel dan material mengisolasi setiap zona, dan mixer jatuh dengan kolom pengangkat dapat menghilangkan kebutuhan untuk membawa sampah melintasi koridor dengan mentransfer IBC langsung dari pencampuran ke kompresi melalui peluncuran gravitasi atau kendaraan berpemandu otomatis. Pendekatan ini tidak hanya sekedar ramping; ini mengurangi jumlah kaskade tekanan yang diperlukan dan menyederhanakan zonasi HVAC.
Ruang granulasi dan kompresi biasanya dipisahkan oleh dinding dengan sistem transfer tembus atau semi-otomatis. Jika produk sensitif terhadap kelembapan, tulang punggung material juga dapat mencakup a pemadat rol granulasi kering alih-alih menggunakan fluid bed, sehingga mengurangi waktu pengeringan dan risiko hidrolisis. Tata letaknya juga harus mempertimbangkan perluasan kapasitas di masa depan. Meninggalkan ruang cangkang cermin di sisi berlawanan dari tulang belakang utilitas pusat memungkinkan penggandaan kapasitas tanpa mengubah rute aliran material.
Pemilihan peralatan granulasi pada dasarnya adalah keputusan tentang ukuran batch, penahanan, dan kimia fisik formulasi. Molekul yang terdegradasi dengan adanya air tidak akan pernah melewati granulator basah dengan kecepatan tinggi; itu termasuk dalam roller compactor atau jalur kompresi langsung. Namun banyak jadwal proyek yang tertunda karena daftar peralatan ditulis sebelum profil stabilitas formulasi selesai. Matriks berikut memperjelas keputusan tersebut.
| Parameter | Granulasi Geser Tinggi Basah | Granulasi Tempat Tidur Cairan | Granulasi Kering (Roller Compactor) |
|---|---|---|---|
| Belanja Modal (relatif) | Pangkalan | 20–30% | 10–15% |
| Waktu siklus batch | 30–60 menit (ditambah pengeringan) | 45–90 menit (pengeringan terpadu) | 15–30 menit |
| Risiko penahanan debu | Sedang (debit terbuka) | Rendah (transfer terintegrasi) | Rendah (sistem tertutup) |
| Kebersihan (kelayakan CIP) | Sedang; beberapa bagian memerlukan COP | Bagus; banyak model menawarkan WIP | Bagus; permukaan basah yang terbatas |
| Terbaik untuk karakteristik API | Stabil terhadap kelembaban, kompresibilitas buruk | Mungkin sensitif terhadap kelembapan, alirannya bagus | Sangat sensitif terhadap kelembaban atau potensi tinggi |
| Kompleksitas validasi | Sedang (kontrol titik akhir pengeringan) | Sedang (teknologi analitik proses siap) | Rendah (beberapa parameter proses kritis) |
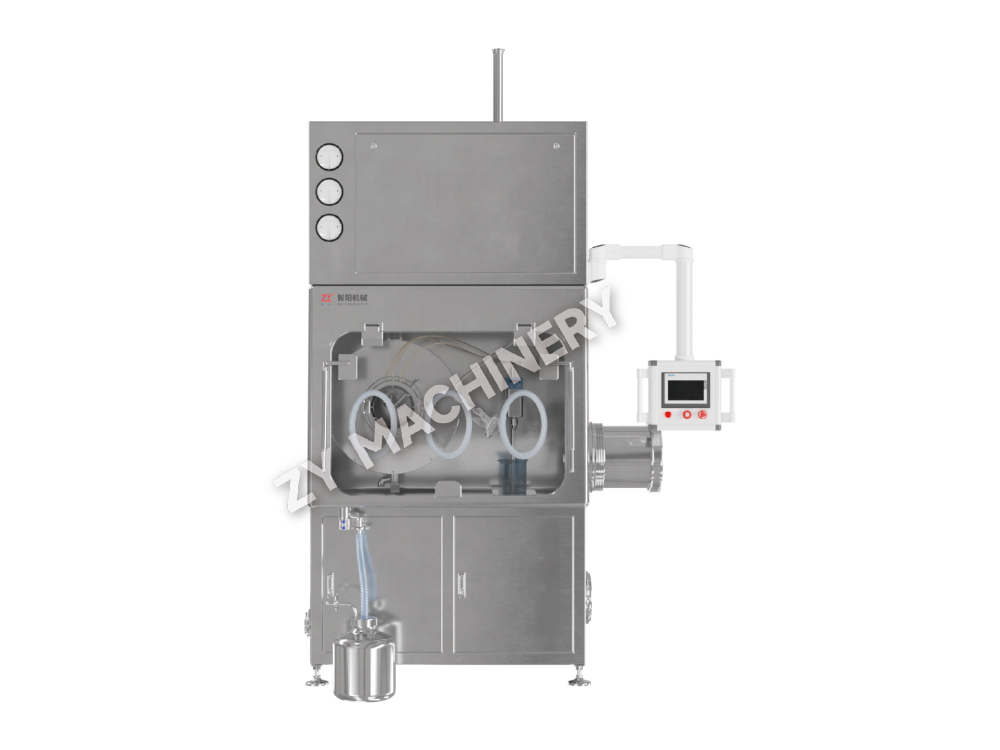
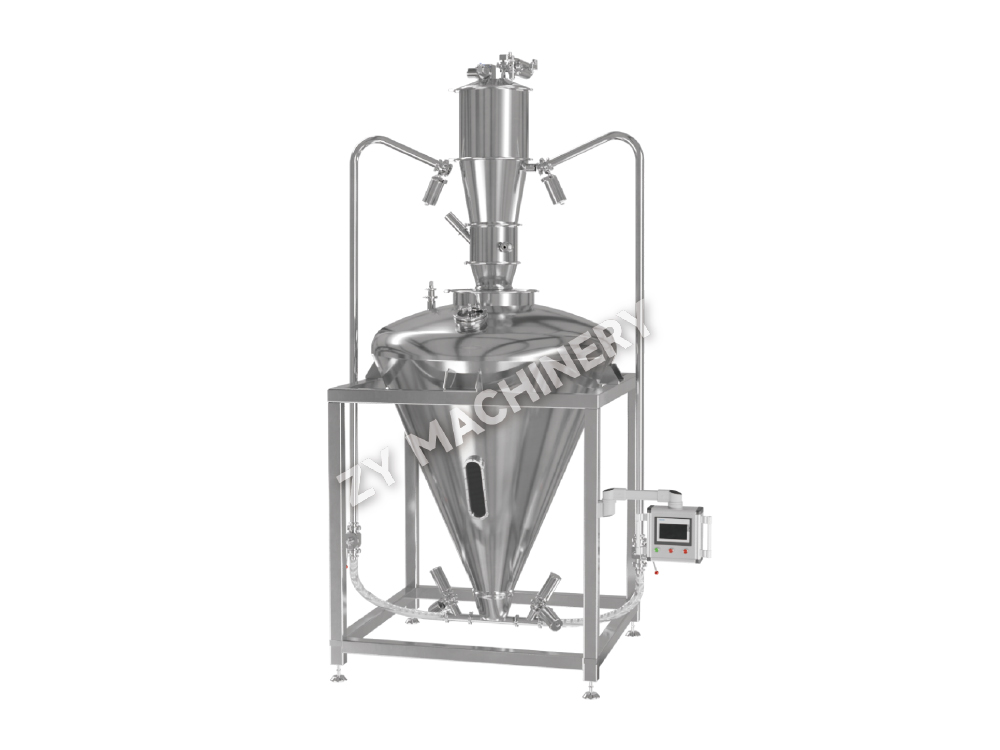
Selain granulasi, peralatan pencampuran harus dievaluasi untuk risiko segregasi. Blender bin dengan sistem pengangkat lebih disukai daripada blender V tetap karena meminimalkan langkah pemindahan dan lebih mudah divalidasi untuk keseragaman konten. Di fasilitas yang menargetkan senyawa OEB 4/5, seluruh rangkaian pencampuran, kompresi, dan pelapisan harus dijalankan di dalam isolator atau di bawah ruang bertekanan negatif. Hal ini menggeser kalkulus pemilihan peralatan ke arah sistem yang kompak dan terintegrasi penuh dengan antarmuka penahanan yang tervalidasi.
Ketika bahan aktif farmasi memiliki batas paparan di tempat kerja di bawah 1 µg/m³ (OEB 4 atau 5), desain fasilitas beralih dari perlindungan produk ke perlindungan operator sebagai logika yang dominan. Strategi isolasi menjadi tulang punggung arsitektur: setiap langkah proses disegel, dan ruangan di sekitarnya dijaga pada tekanan negatif relatif terhadap koridor yang berdekatan, biasanya dengan perbedaan tekanan target minimal 15 Pa dan sistem penanganan udara sekali pakai khusus yang tidak bersirkulasi ulang ke area umum.
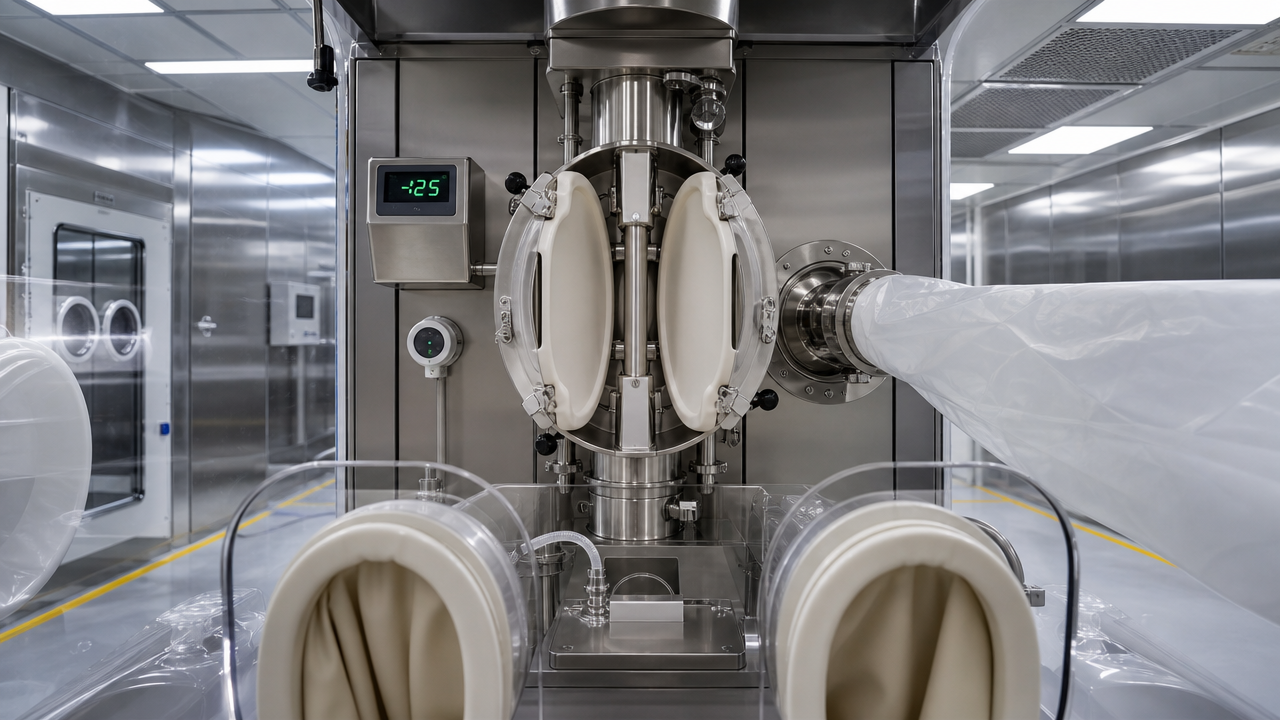
Katup kupu-kupu terpisah (SBV) yang tervalidasi harus mencapai tingkat kebocoran kurang dari 1 µg/m³ selama perpindahan material antara IBC dan saluran masuk pengepres tablet. Filtrasi HEPA isolator harus memiliki peringkat H14 dengan izin uji DOP yang terdokumentasi. Di bawah ini adalah daftar periksa minimum untuk paket peralatan OEB 4/5:
Klasifikasi ruangan di sekitarnya biasanya masih Kelas D (ISO 8) dalam kondisi diam, namun kaskade tekanan menyebabkan aliran udara dari koridor umum (atmosfer) ke dalam kunci udara majemuk yang kuat (minus 7,5 Pa) dan kemudian ke ruang proses (minus 15 Pa atau lebih), sehingga menciptakan sapuan ke dalam terus menerus yang melindungi operator. Desain modern sering kali menambahkan ruang depan dengan pancuran udara berfilter HEPA untuk menampung partikel yang keluar selama pergerakan material.
Pemanasan, ventilasi, dan pendingin udara menyumbang 40–60% dari pengeluaran operasional pabrik farmasi. Kesalahan dalam rangkaian tekanan akan menyebabkan pengamatan peraturan atau tagihan energi yang berlebihan. Lampiran 1 GMP UE dan panduan aseptik FDA mendorong parameter lingkungan yang diperlukan. Untuk fasilitas OSD, targetnya adalah mempertahankan kondisi Kelas D di ruang pemrosesan yang ditempati, namun dengan kontrol kelembapan yang lebih ketat untuk produk effervescent atau produk yang sensitif terhadap kelembapan. Tabel di bawah ini merangkum setpoint HVAC yang penting.
| Kelas | Kelas ISO (saat istirahat) | Perubahan Udara per Jam | Diferensial Tekanan vs Kelas Bawah yang Berdekatan | Batas Partikulat (≥0,5 µm, saat istirahat) | Batas Layak (cfu/m³, operatif) |
|---|---|---|---|---|---|
| A (untuk steril) | 5 | Tidak ditentukan (kecepatan 0,45 m/s) | Tidak berlaku | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa sampai C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa sampai D | 352.000 | 100 |
| D (standar OSD) | 8 | 15–20 | 12,5 Pa hingga tidak terklasifikasi | 3.520,000 | 200 |
Minimum 12,5 Pa bukanlah suatu saran; ini adalah titik desain yang harus dipertahankan selama pembukaan pintu dan pengoperasian peralatan. Alarm pemantauan aktif dan sistem manajemen gedung harus dipicu ketika perbedaannya turun di bawah 10 Pa. Untuk instalasi OSD, titik kegagalan yang umum adalah sistem ekstraksi debu, yang harus saling bertautan dengan pasokan HVAC untuk menghindari ketidakseimbangan negatif. Ketika sebuah pengering tempat tidur cairan berada dalam mode tiup dan ekstrak, kontrol tekanan ruangan harus mengimbangi volume pembuangan yang besar.
Validasi bukanlah aktivitas pasca instalasi; itu dimulai saat spesifikasi kebutuhan pengguna disusun. URS terstruktur dengan baik yang menentukan material konstruksi, penyelesaian permukaan (Ra ≤ 0,4 µm untuk permukaan yang bersentuhan dengan produk), kemampuan drainase, dan metode pembersihan mencegah 70% penyimpangan yang kemudian ditemukan selama IQ/OQ. Dalam garis waktu proyek pada umumnya, melaksanakan Uji Penerimaan Pabrik secara menyeluruh mengurangi upaya commissioning lokasi hingga 30% karena sebagian besar bug mekanis dan perangkat lunak diselesaikan sebelum peralatan meninggalkan toko vendor.
Untuk fasilitas multi-produk, rencana induk validasi harus mencakup strategi pengelompokan yang mengelompokkan produk berdasarkan kelarutan dan potensi untuk meminimalkan jumlah validasi pembersihan yang dijalankan. Pengujian riboflavin dan studi pemulihan usap memberikan dasar untuk kriteria penerimaan pembersihan akhir.
Pabrik greenfield yang dibangun menggunakan proses modular yang telah divalidasi sebelumnya dapat diselesaikan secara mekanis 3–6 bulan lebih cepat dibandingkan pabrik yang dibuat dengan stick, namun biaya teknis di muka biasanya 10–15% lebih tinggi karena diperlukan desain front-end yang intensif untuk membekukan lokasi pipa dan instrumen. Namun, premi tersebut sering kali dapat diperoleh kembali dengan masuknya pasar lebih awal: meluncurkan produk generik empat bulan lebih awal dapat memperoleh 8–12% pangsa pasar tambahan sebelum pesaing mengikis harga. Perbandingan di bawah ini menggunakan fasilitas OSD hipotetis 2 miliar tablet per tahun.
| Parameter | Modular/Berbasis Skid | Buatan Situs Tradisional |
|---|---|---|
| Total durasi proyek (desain hingga PQ) | 22–28 bulan | 28–36 bulan |
| Belanja modal (relatif) | 10–15% | Pangkalan |
| Upaya validasi | 20–30% lebih rendah (modul yang telah divalidasi sebelumnya) | Validasi situs lengkap dari awal |
| Skalabilitas masa depan | Fleksibel; tambahkan selip paralel | Membutuhkan modifikasi struktural |
| Variabilitas kualitas konstruksi | Rendah (dikendalikan pabrik) | Lebih tinggi (tergantung lokasi) |
| Jejak ruang bersih yang khas | 15–20% lebih kecil (perpipaan dioptimalkan) | Lebih besar karena perutean di tempat |
Selain waktu dan biaya, pendekatan modular menyederhanakan transfer teknologi karena desain skid yang sama dapat direplikasi di berbagai wilayah geografis dengan validasi ulang yang minimal. Namun, jika portofolio produk diperkirakan akan berubah secara signifikan dalam waktu lima tahun, bangunan tradisional dengan jarak kolom yang lebih lebar dan penurunan utilitas umum mungkin menawarkan lebih banyak kebebasan konfigurasi ulang. Pilihan terakhir tergantung pada kepastian jalur produk.
Pabrik OSD generasi berikutnya tidak akan bergantung pada pengambilan sampel berkala untuk rilis berkualitas. Sensor Teknologi Analitik Proses—probe NIR yang dipasang di blender dan pengering, penganalisis ukuran partikel pada pelepasan granulator—memungkinkan pemantauan real-time terhadap atribut kualitas penting. Ketika diintegrasikan dengan Sistem Eksekusi Manufaktur melalui jalur data OPC UA, sinyal-sinyal ini dapat memberikan pembenaran untuk rilis secara real-time, sehingga menghilangkan hari-hari penyimpanan karantina. Pabrik yang siap secara digital memerlukan titik integrasi berikut yang dirancang sejak hari pertama:
Para pembuat kebijakan mengharapkan pencatatan elektronik menggantikan buku catatan kertas, namun mereka juga mengharapkan sistem divalidasi untuk mendeteksi manipulasi data. Memasukkan PAT dan integrasi digital dalam rencana validasi model V awal memakan biaya sekitar 12% dari total anggaran pengendalian proyek, namun hal ini mengurangi biaya berkelanjutan dari pengawasan kualitas sekitar 20% per tahun melalui pengurangan jam pengujian laboratorium dan peninjauan catatan batch. Pabrik yang dirancang tanpa kesiapan digital akan mengalami retrofit pada perluasan pertama, dengan biaya tiga kali lipat dari biaya aslinya.
Ingin tetap up to date?
Hubungi kami melalui alamat email di bawah ini.
Jangan khawatir tentang spam. Kami juga membencinya!
Klien Seluler
Akun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Surel:zy@zy-drying.com
ID WeChat
Ada apa
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Semua Hak Dilindungi Undang-undang  Produsen Peralatan Dosis Padat Oral