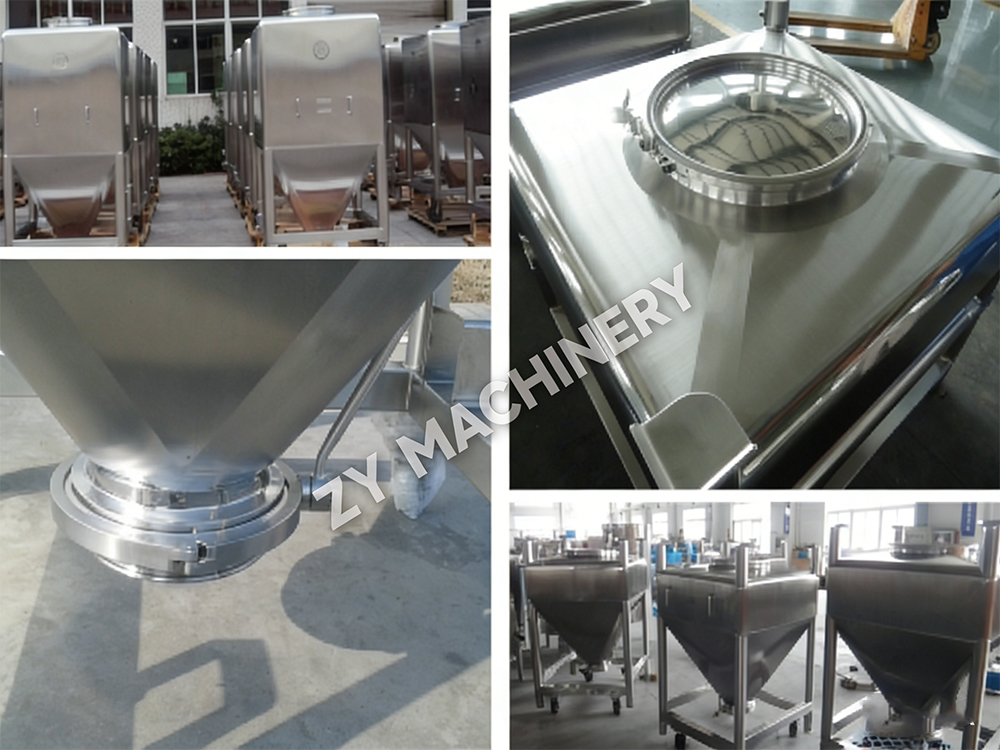

Pengaduk Melalui CH
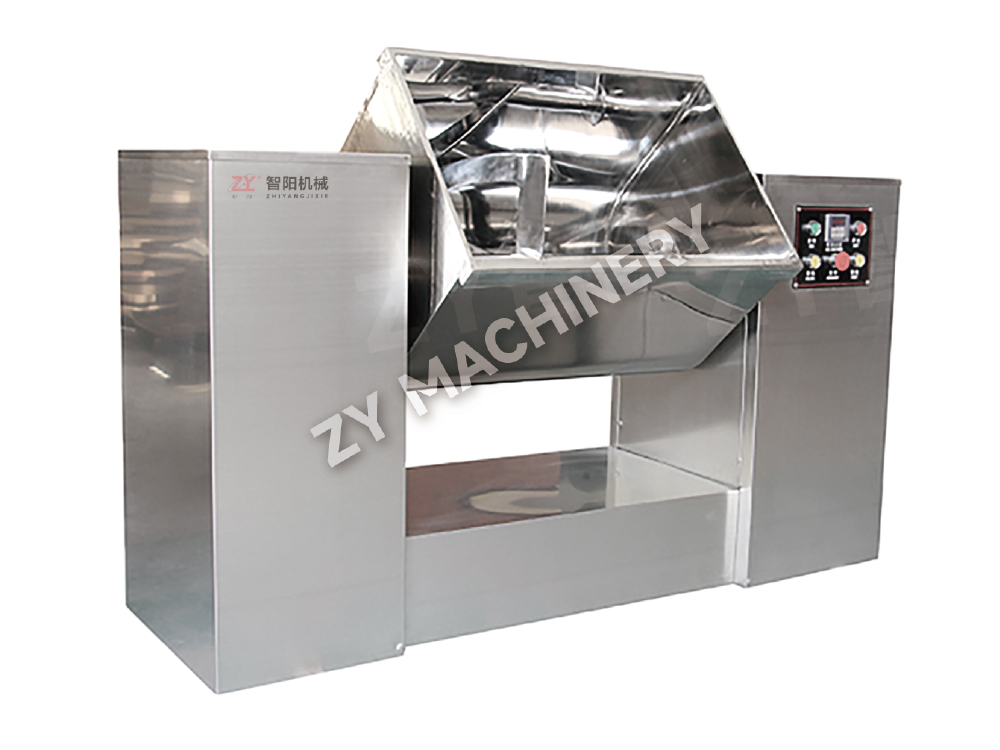
CH Trough Mixer dirancang untuk memadukan bubuk dan bahan granular secar.....

Dalam dosis padat oral yang khas, bahan aktif farmasi (API) mungkin berjumlah kurang dari 2% dari total berat tablet. Namun setiap dosis harus mengandung jumlah yang persis sama. Unit operasi yang memungkinkan hal ini – dan berdampak langsung pada keselamatan pasien – adalah pencampuran farmasi. Satu tablet sub-ampuh atau super-ampuh dapat menyebabkan kegagalan terapi atau toksisitas. Mencapai perpaduan yang homogen bukan hanya persyaratan proses; ini adalah mandat peraturan yang ditegakkan oleh standar keseragaman cGMP dan USP <905>.
Tantangannya meningkat dengan cepat. Karena serbuk berbeda dalam ukuran partikel, kepadatan, bentuk, dan energi permukaan, maka serbuk akan terpisah secara alami. Langkah pencampuran harus mengatasi semua kekuatan ini untuk mendistribusikan API secara merata ke seluruh bahan eksipien. Hal ini memerlukan lebih dari sekedar kapal yang berputar. Hal ini memerlukan pemahaman tentang mekanisme pencampuran, perilaku bubuk, desain peralatan, dan prinsip peningkatan skala. Bagian berikut menguraikan setiap lapisan, memberi Anda kerangka praktis untuk merancang dan memecahkan masalah proses pencampuran farmasi.
Pencampuran farmasi adalah suatu unit operasi yang mengolah dua atau lebih komponen yang awalnya terpisah hingga setiap partikel dari satu komponen bersentuhan erat dengan partikel dari komponen lainnya. Dalam bentuk sediaan padat, tujuan utamanya adalah menciptakan campuran yang acak dan seragam yang menjamin keseragaman dosis. Operasi ini juga dapat berfungsi untuk menginduksi perubahan fisik — seperti pelapisan partikel pembawa — atau untuk mendorong reaksi keadaan padat. Terlepas dari mekanismenya, titik akhir selalu merupakan campuran dimana konsentrasi API pada setiap titik pengambilan sampel menyimpang tidak lebih dari kisaran yang dapat diterima dari target.
Pentingnya pencampuran jauh melampaui kerangka pengumpanan tablet. Campuran yang gagal dapat menghasilkan seluruh tablet yang tidak sesuai spesifikasi, sehingga menyebabkan penarikan produk yang mahal, tindakan regulasi, dan – yang paling penting – risiko pasien. Ketika pemuatan API turun menjadi 1-2% dari total berat formula, bahkan sedikit ketidakhomogenan dapat menyebabkan kesalahan relatif besar dalam potensi masing-masing tablet. Itulah sebabnya badan pengatur meneliti data keseragaman campuran selama validasi proses dan memerlukan pemantauan berkelanjutan melalui pengendalian dalam proses. Singkatnya, pencampuran adalah proses membangun kualitas produk; operasi hilir hanya dapat melestarikannya.
Semua pencampuran bubuk farmasi dapat dijelaskan melalui tiga mekanisme dasar: pencampuran konvektif, geser, dan difusif. Setiap jenis mixer menerapkan kombinasi mekanisme yang berbeda, dan campuran tersebut berkembang melalui fase berbeda di mana satu mekanisme mungkin mendominasi. Mengetahui kapan setiap mekanisme bekerja memungkinkan Anda mengatur waktu dan kecepatan pencampuran dengan benar.
Pencampuran konvektif memindahkan kelompok besar partikel dari satu wilayah lapisan serbuk ke wilayah lainnya — sering kali dengan pisau yang berputar, dayung, atau gerakan berjatuhan dari tempat sampah. Redistribusi tingkat makro ini menghasilkan pencampuran awal yang cepat namun meninggalkan ketidakseragaman dalam skala yang lebih kecil. Konveksi saja tidak dapat mencapai homogenitas akhir yang diperlukan untuk produk farmasi.
Pencampuran geser menciptakan gradien kecepatan dalam massa bubuk, biasanya melalui impeler berkecepatan tinggi atau batang penguat. Gaya geser memecah aglomerat dan menyebarkan partikel API halus ke seluruh permukaan eksipien. Dalam granulator geser tinggi, pencampuran geser sangat intensif dan penting untuk mendistribusikan API dosis rendah sebelum granulasi.
Pencampuran difusif muncul dari gerakan acak masing-masing partikel di dalam wadah yang berjatuhan, seperti di dalam V-blender atau bin blender. Ketika partikel mengalir satu sama lain, terjadi pencampuran mikro, menghilangkan variasi konsentrasi skala kecil yang disebabkan oleh konveksi dan geser. Pencampuran difusif berlangsung lambat namun sangat diperlukan untuk mencapai keseragaman campuran pada tingkat dosis individu.
Dalam praktiknya, siklus pencampuran yang berhasil memanfaatkan ketiga mekanisme tersebut: konveksi dan penggerak geser pada fase awal pencampuran cepat, sementara difusi menyelesaikan pekerjaannya, asalkan sifat bubuk tidak mendorong segregasi.
Bahkan mixer paling canggih sekalipun tidak dapat mengimbangi karakteristik bubuk yang kurang baik. Lima sifat bubuk secara langsung menentukan seberapa mudah suatu campuran dapat dibuat dan seberapa stabil campuran tersebut setelah pencampuran. Mengkarakterisasi parameter ini di bagian hulu akan menghemat waktu berjam-jam untuk pemecahan masalah di kemudian hari.
Ukuran partikel dan distribusi ukuran. Kisaran ukuran partikel yang luas adalah pendorong terbesar segregasi. Partikel halus cenderung meresap melalui celah dan mengendap di dasar, sebuah fenomena yang disebut segregasi pengayakan. Ketika API dan eksipien memiliki ukuran median yang sangat berbeda, mencapai dan mempertahankan campuran yang seragam menjadi sulit. Analisis saringan atau difraksi laser menyediakan data distribusi yang diperlukan untuk memprediksi perilaku pencampuran.
Bentuk partikel. Partikel yang tidak beraturan, seperti jarum, atau berbentuk pelat saling bertautan dan mengalir dengan buruk, sedangkan partikel berbentuk bola mengalir bebas tetapi dapat lebih mudah dipisahkan berdasarkan ukurannya. Mikroskop dikombinasikan dengan analisis gambar mengkuantifikasi faktor bentuk yang berkorelasi dengan kinerja pencampuran.
Kepadatan partikel. Perbedaan kepadatan sebenarnya antar komponen dapat menyebabkan pemisahan saat bergetar atau saat terjatuh. Partikel dengan kepadatan lebih tinggi cenderung tenggelam ke bawah, sedangkan partikel dengan kepadatan lebih rendah cenderung naik ke atas. Ketidaksesuaian densitas khususnya menjadi masalah pada V-blender dan bin blender yang dioperasikan pada tingkat pengisian rendah.
Kemampuan mengalir bubuk. Serbuk yang kohesif dan mengalir dengan buruk menahan geseran dan difusi yang diperlukan untuk pencampuran. Sudut istirahat, indeks kompresibilitas Carr, dan rasio Hausner merupakan uji standar yang mengklasifikasikan serbuk dari yang mengalir bebas hingga yang sangat kohesif. Indeks kompresibilitas di atas 25% menandakan kecenderungan kuat untuk menggumpal dan memisahkan.
Muatan elektrostatis. Pengisian triboelektrik selama pencampuran dapat menyebabkan partikel halus menempel pada dinding wadah atau membentuk gumpalan yang membandel. Pencampuran dengan pergeseran tinggi dan lingkungan dengan kelembapan rendah memperburuk penumpukan muatan. Menghentikan peralatan dan mengendalikan kelembapan lingkungan merupakan tindakan mitigasi lini pertama; batang pengion memberikan kontrol tambahan pada kasus yang parah.
Produsen farmasi menerapkan beragam desain mixer, masing-masing dengan perpaduan karakteristik konveksi, geser, dan difusi. Tabel di bawah ini merangkum delapan jenis mixer yang umum digunakan beserta mekanisme dominannya, rentang ukuran batch yang umum, dan kesesuaian utama untuk pemuatan API yang berbeda. Kolom menyoroti kelebihan masing-masing desain dan keterbatasan yang melekat pada desain tersebut memerlukan penyesuaian proses. Matriks keputusan kedua kemudian memetakan konsentrasi API langsung ke jenis mixer yang direkomendasikan, sehingga memberi Anda filter pilihan cepat.
| Tipe Pengaduk | Mekanisme Dominan | Ukuran Batch Khas | Terbaik untuk Konten API | Keuntungan | Keterbatasan |
|---|---|---|---|---|---|
| Mixer/Granulator Geser Tinggi | Geser & Konveksi | 5–600kg | <1%, 1–5% | Penyebaran API dosis rendah yang sangat baik; waktu pencampuran yang singkat; terintegrasi dengan granulasi basah. | Risiko panas berlebih; masukan energi tinggi; mungkin memerlukan penggilingan pasca pencampuran. |
| V-Blender | Difusi | 10–500kg | 1–5%, >5% | Desain sederhana; pencampuran lembut; mudah dibersihkan; hemat biaya untuk API dengan beban sedang hingga tinggi. | Buruk untuk bubuk kohesif halus; risiko segregasi dengan distribusi ukuran yang luas; waktu pencampuran yang lama. |
| Bin Blender (IBC) | Difusi | 50–2000kg | 1–5%, >5% | Memungkinkan pencampuran wadah tertutup; mengurangi langkah-langkah transfer produk; ideal untuk batch sedang hingga besar. | Pergeseran rendah—berjuang dengan API dosis sangat rendah; membutuhkan bubuk yang mengalir bebas. |
| Blender Kerucut Ganda | Difusi | 20–800kg | 1–5%, >5% | Tindakan jatuh yang lembut; konstruksi sederhana; baik untuk partikel yang lebih besar. | Tidak cocok untuk API sub-1% kecuali telah dicampur sebelumnya; zona mati mungkin terjadi di dekat trunnion. |
| Blender Pita | Konveksi | 50–3000kg | 1–5%, >5% | Menangani material dengan rentang ukuran partikel yang luas; debit yang konsisten. | Sulit dibersihkan sepenuhnya; geseran yang tinggi pada ujung pita dapat menyebabkan kerusakan partikel; tidak optimal untuk campuran dosis sangat rendah. |
| Pengaduk Planet | Konveksi & Shear | 5–200kg | <1%, 1–5% | Intensitas pencampuran yang tinggi; baik untuk pasta dan massa basah; pencampuran seragam tanpa zona mati. | Skalabilitas terbatas; biasanya digunakan untuk granulasi, bukan pencampuran bubuk kering saja. |
| Mixer Zona Terfluidisasi | Konveksi & Diffusion | 20–500kg | 1–5% | Pencampuran cepat melalui fluidisasi; lembut pada butiran rapuh; mudah untuk diotomatisasi. | Memerlukan kontrol aliran udara yang tepat; tidak cocok untuk bahan yang sangat kohesif; penahanan debu perlu diperhatikan. |
| Mixer Sekrup Kembar Berkelanjutan | Geser & Konveksi | Kontinu (kg/jam) | <1%, 1–5% | Mendukung manufaktur berkelanjutan; terukur dari laboratorium hingga produksi; sangat baik untuk API dosis rendah. | Investasi modal yang lebih tinggi; membutuhkan konsistensi pengumpan; penerimaan peraturan masih jatuh tempo untuk dosis padat. |
Jika pendorong pemilihan utama adalah konsentrasi API sebagai persentase dari total bobot formula, matriks keputusan di bawah memberikan potongan pertama yang jelas. Pilih calon jenis mixer dari matriks, lalu sempurnakan berdasarkan ukuran batch, kebutuhan penahanan, dan persyaratan pembersihan.
| Konten API | Jenis Pengaduk yang Direkomendasikan | Pertimbangan Utama |
|---|---|---|
| <1% berdasarkan berat | Mixer Geser Tinggi, Mixer Planetary, Mixer Sekrup Kembar Berkelanjutan | Memerlukan geseran yang kuat untuk mendeaglomerasikan API; pengenceran geometris atau langkah pra-pencampuran sering kali diperlukan. |
| 1–5% berat | Mixer Geser Tinggi, Blender Bin, Blender Pita, Mixer Zona Terfluidisasi, Sekrup Kembar Berkelanjutan | Pilihan luas; pilih berdasarkan ukuran batch, aliran bubuk, dan tingkat penahanan. |
| > 5% menurut beratnya | V-Blender, Blender Bin, Blender Kerucut Ganda, Blender Pita | Mixer difusif seringkali cukup; geser agresif tidak diperlukan; fokus pada pencegahan segregasi pasca-pencampuran. |
Sistem pencampuran bin telah menjadi alat yang ampuh untuk jalur dosis padat berbasis IBC karena sistem ini meminimalkan paparan produk dan menghilangkan kebutuhan untuk mentransfer campuran antar wadah. Sistem wadah pencampur berputar menghasilkan pencampuran dominan difusi yang menjaga integritas butiran sekaligus mencapai nilai RSD jauh di bawah ambang batas peraturan. Untuk menelusuri berbagai macam mixer skala produksi, jelajahi selengkapnya jangkauan peralatan pencampuran .
Menskalakan proses pencampuran tanpa pendekatan sistematis sering kali menyebabkan kegagalan keseragaman campuran pada skala percontohan atau komersial. Strategi peningkatan skala yang sukses akan mempertahankan kesamaan geometrik mixer, menjaga kecepatan ujung atau bilangan rotasi Froude tetap konstan, dan menyesuaikan waktu pencampuran berdasarkan peningkatan ukuran relatif. Jalur dari batch laboratorium 1 kg ke campuran produksi 300 kg memerlukan tiga langkah yang disengaja.
Langkah 1: Karakterisasi laboratorium (1–5 kg). Gunakan mixer skala kecil — mangkuk laboratorium dengan kecepatan tinggi atau blender mini mirip IBC — untuk menetapkan hubungan dasar antara waktu pencampuran, kecepatan, dan keseragaman campuran. Tentukan waktu pencampuran minimum yang mencapai RSD ≤ 5% melalui pengambilan sampel bertingkat. Catat tingkat pengisian (biasanya 35–70% volume bejana) karena rasio pengisian mempengaruhi pola aliran bubuk.
Langkah 2: Konfirmasi pilot (20–50 kg). Pindah ke mixer skala pilot yang serupa secara geometris. Jaga kecepatan ujung (kecepatan periferal pisau) atau nomor Froude (untuk blender berjatuhan) sama dengan unit lab. Perpanjang waktu pencampuran secara proporsional dengan peningkatan diameter bejana jika difusi adalah langkah yang membatasi laju; untuk mixer konvektif, penyesuaian waktu yang lebih kecil sering kali sudah cukup. Validasi bahwa RSD campuran tetap di bawah 5% dengan rencana pengambilan sampel 10 titik yang mencakup beberapa lokasi.
Langkah 3: Validasi produksi (200–1000 kg). Pada skala penuh, konfirmasikan bahwa parameter yang dipilih menghasilkan keseragaman yang konsisten dari batch ke batch. Berikan perhatian khusus pada potensi zona mati di dekat sekat, trunnion, atau pintu pembuangan. Kriteria penerimaan tetap RSD tidak lebih besar dari 5,0% untuk komponen aktif, per USP <905>. Protokol pengambilan sampel bertingkat dengan setidaknya 10 titik pengambilan sampel, yang diambil dengan pencuri yang sesuai, memastikan penilaian yang representatif. Selama peningkatan skala, bermitralah dengan pemasok peralatan yang dapat menyediakan peralatan pencampuran skala laboratorium dirancang untuk peningkatan langsung ke mixer komersial, mengurangi jumlah variabel yang harus disesuaikan.
Bahkan dengan mixer yang dipilih dengan baik dan parameter yang divalidasi, penyimpangan tetap terjadi. Kegagalan pencampuran yang paling sering terjadi disebabkan oleh segregasi bubuk, aglomerasi elektrostatis, pencampuran berlebihan, zona mati, atau distribusi API yang tidak merata. Menentukan akar permasalahan dengan cepat adalah setengah dari solusi. Tabel di bawah ini merangkum setiap masalah, penyebab khasnya, dan tindakan perbaikan yang dapat ditindaklanjuti.
| Masalah | Akar Penyebab | Diagnosa | Solusi |
|---|---|---|---|
| Segregasi (Demixing) | Distribusi ukuran partikel yang luas; ketidaksesuaian kepadatan; getaran selama transfer | Gradien pengujian atas-bawah dalam bin; RSD tinggi setelah pencampuran | Gunakan rentang ukuran partikel eksipien yang lebih sempit; mencocokkan kepadatan eksipien; meminimalkan penanganan pasca pencampuran; pertimbangkan pencampuran yang teratur (partikel pembawa) |
| Aglomerasi Elektrostatis | kelembaban rendah; pencampuran kering dengan kecepatan tinggi; bubuk non-konduktif | Benjolan yang terlihat; bedak menempel di dinding; keseragaman yang buruk | Meningkatkan Kesehatan Reproduksi hingga 40–60%; pasang bilah penghilang statis; tambahkan sedikit silika berasap sebagai gliden |
| Pencampuran Berlebihan | Waktu pencampuran yang berlebihan; gaya geser yang mendegradasi partikel atau menyebabkan segregasi | RSD meningkat setelah waktu pencampuran optimal; pengurangan ukuran partikel diamati | Tentukan titik akhir pencampuran yang optimal melalui pengambilan sampel keseragaman campuran; gunakan penghentian yang dikontrol pengatur waktu; hindari pencampuran melebihi waktu yang dibutuhkan |
| Zona Mati (Daerah Stagnan) | Desain mixer yang buruk; tingkat pengisian di bawah minimum; desain penyekat yang tidak memadai | Kantong bubuk yang tidak tercampur di dekat dinding, penyekat, atau katup pelepasan | Pertahankan tingkat pengisian 35–70% volume bejana; menggunakan palang penyapu atau penyekat yang didesain ulang; bersihkan dan periksa interior secara teratur |
| Distribusi API yang Tidak Merata | Aglomerat API tidak dipecah; urutan pemuatan yang salah; geseran yang tidak cukup untuk campuran dosis rendah | RSD tinggi pada titik waktu awal; bintik API yang terlihat | API pra-campuran dengan sebagian eksipien (pengenceran geometris); gunakan langkah geser tinggi untuk deaglomerasi; memperpanjang waktu pencampuran secukupnya |
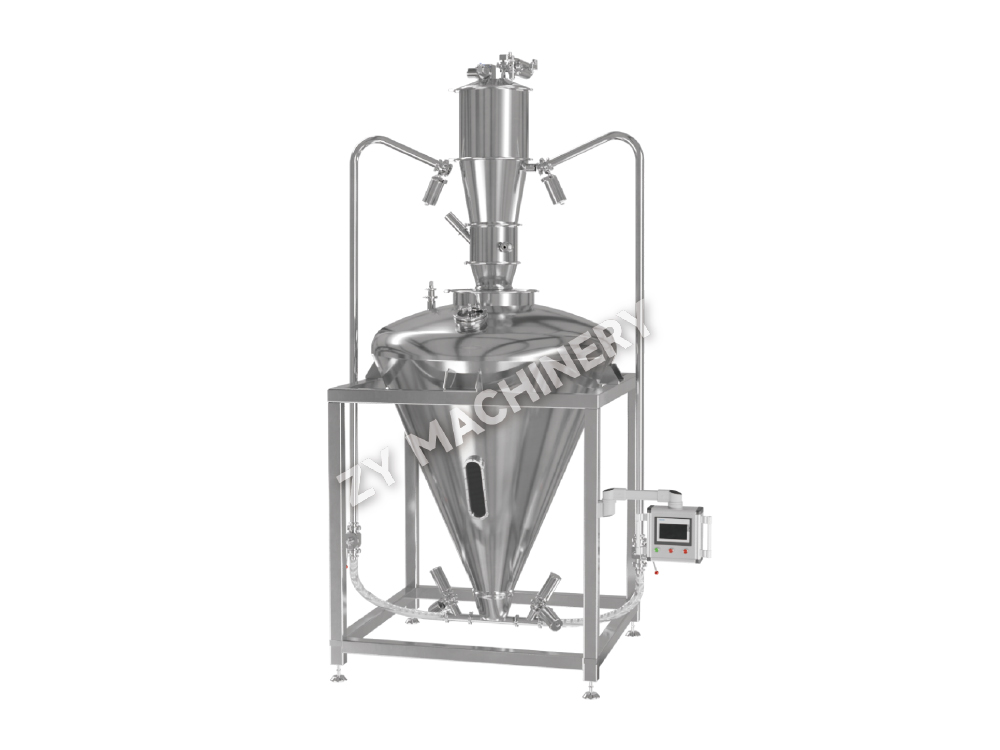
Ketika potensi API memerlukan pita paparan kerja (OEB) sebesar 4 atau 5, maka operasi pencampuran terbuka konvensional menjadi tidak dapat diterima. Sistem pencampuran dengan kandungan tinggi melindungi operator dari partikel di udara sekaligus mencegah kontaminasi silang pada produk. Tujuannya adalah untuk mencapai tingkat penahanan di bawah 1 µg/m³ (terkadang serendah tingkat nanogram) selama pengisian, pencampuran, pengambilan sampel, dan pemakaian.
Desain mixer dengan kandungan tinggi mengintegrasikan beberapa fitur penting. Teknologi isolator menyediakan lingkungan bertekanan negatif yang tertutup di sekitar mixer, dengan lubang sarung tangan untuk akses operator. Katup kupu-kupu terpisah memungkinkan perpindahan bubuk yang kedap debu dari wadah ke mangkuk atau wadah pengaduk, menghilangkan perpindahan terbuka antar proses. Bersih di tempat (CIP) sistem yang terintegrasi ke dalam mixer memungkinkan pencucian tanpa merusak wadah, yang penting untuk pergantian produk di fasilitas multiproduk. Kapal itu sendiri mungkin dilengkapi dengan wadah dengan tingkat vakum, saluran masuk udara dengan filter HEPA, dan jalur pembuangan yang andal yang menjaga tekanan internal lebih rendah daripada ruangan.
Validasi proses pencampuran dengan kandungan tinggi harus menunjukkan kualitas produk dan keselamatan operator. Pemantauan kebersihan industri menggunakan pengambilan sampel udara pribadi memverifikasi bahwa paparan tetap berada di bawah batas yang ditetapkan. Tes lap permukaan memastikan tidak ada sisa kontaminasi pada permukaan luar. Sementara itu, pengambilan sampel keseragaman campuran berlanjut seperti biasa, sering kali diakses melalui port sarung tangan isolator dengan pencuri yang tervalidasi. Berinvestasi dalam desain high-containment pada tahap pencampuran jauh lebih hemat biaya dibandingkan melakukan retrofit pada lini produksi setelah terjadi insiden keselamatan yang mengungkap kesenjangan tersebut.
Pencampuran farmasi adalah ilmu tentang kekacauan yang terkendali. Interaksi antara sifat bubuk, kekuatan mekanik, dan parameter proses harus dipahami dan dikelola untuk menghasilkan setiap dosis dengan percaya diri. Pendekatan sistematis menghindari jebakan umum yaitu ketergantungan berlebihan pada waktu pencampuran “standar” atau menyalin resep pesaing tanpa mempertimbangkan karakteristik bahan Anda sendiri.
Lima praktik terbaik menjadi inti dari operasi pencampuran yang tangguh:
Saat pencampuran berhasil, itu tidak terlihat. Setiap tablet memenuhi spesifikasi, setiap batch melewati pelepasan QA, dan pasien menerima dosis yang diinginkan. Konsistensi yang tenang tersebut adalah hasil dari pilihan teknik yang dibuat jauh sebelum bubuk pertama memasuki hopper. Dengan menerapkan mekanisme, logika seleksi, dan disiplin peningkatan yang diuraikan di sini, Anda dapat membangun—dan mempertahankan—tingkat keandalan tersebut.
Ingin tetap up to date?
Hubungi kami melalui alamat email di bawah ini.
Jangan khawatir tentang spam. Kami juga membencinya!
Klien Seluler
Akun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Surel:zy@zy-drying.com
ID WeChat
Ada apa
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Semua Hak Dilindungi Undang-undang  Produsen Peralatan Dosis Padat Oral