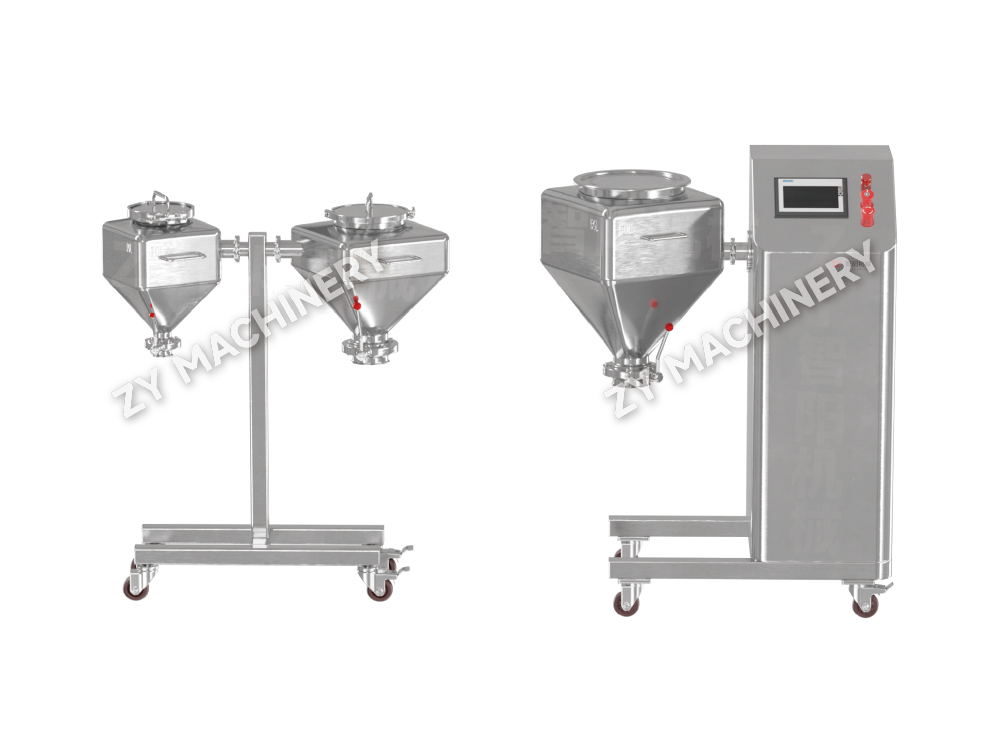
Blender Tempat Ukuran Lab Litbang HSD
Blender wadah ukuran lab R&D HSD menghasilkan pencampuran bahan yang efi.....

Lebih dari 70% kandidat obat baru termasuk dalam BCS Kelas II atau IV – permeabilitas tinggi tetapi kelarutan dalam air rendah. Konsekuensinya adalah penyerapan oral yang buruk dan seringnya penundaan program. Dispersi kering semprot amorf (ASDD) mengatasi hal ini dengan mengubah API kristalin menjadi bentuk amorf berenergi tinggi yang tertanam dalam pembawa polimer. Hasilnya adalah bubuk yang mengalir bebas yang dapat memberikan peningkatan kelarutan 10 hingga 50 kali lipat dibandingkan dengan obat kristal murni.
Prosesnya tampak sederhana. API dan polimer dilarutkan bersama dalam pelarut organik atau berair yang mudah menguap, diatomisasi menjadi aliran gas panas, dan dikeringkan dengan cepat dalam milidetik. Pemadatan yang cepat secara kinetik menjebak obat dalam keadaan amorf, mencegah rekristalisasi. Polimer mempunyai dua tujuan: menghambat nukleasi selama penyimpanan dan meningkatkan pembasahan selama pelarutan. Tanpa polimer dan kondisi proses yang tepat, bentuk amorf yang bermetastabil akan kembali ke keadaan kristalin berenergi lebih rendah. , menghapus semua perolehan kelarutan.
ASDD berbeda dari dispersi padat amorf (ASD) lainnya yang dibuat dengan ekstrusi lelehan panas justru karena mekanisme pengeringan berbasis pelarut. Pengeringan semprot beroperasi pada tekanan termal yang lebih rendah, menjadikannya rute yang disukai untuk senyawa yang labil secara termal. Ini juga menciptakan partikel dengan luas permukaan tinggi — biasanya berdiameter 5 hingga 50 mikron — dengan kinetika disolusi yang luar biasa. Karakteristik ini menjadikan ASDD sebagai teknologi landasan dalam pengembangan dosis padat oral, khususnya untuk tablet yang cepat hancur dan saluran pipa yang memiliki tantangan bioavailabilitas.
Pengering semprot bukanlah barang komoditas. Desainnya secara langsung mengatur distribusi ukuran partikel, tingkat sisa pelarut, hasil, dan stabilitas fisik dispersi amorf. Tiga skala mendominasi lanskap peralatan: unit laboratorium untuk kelayakan (batch 1–5 kg), pengering percontohan untuk optimalisasi proses (20–50 kg), dan mesin skala produksi yang mampu memuat 200 kg atau lebih per batch.
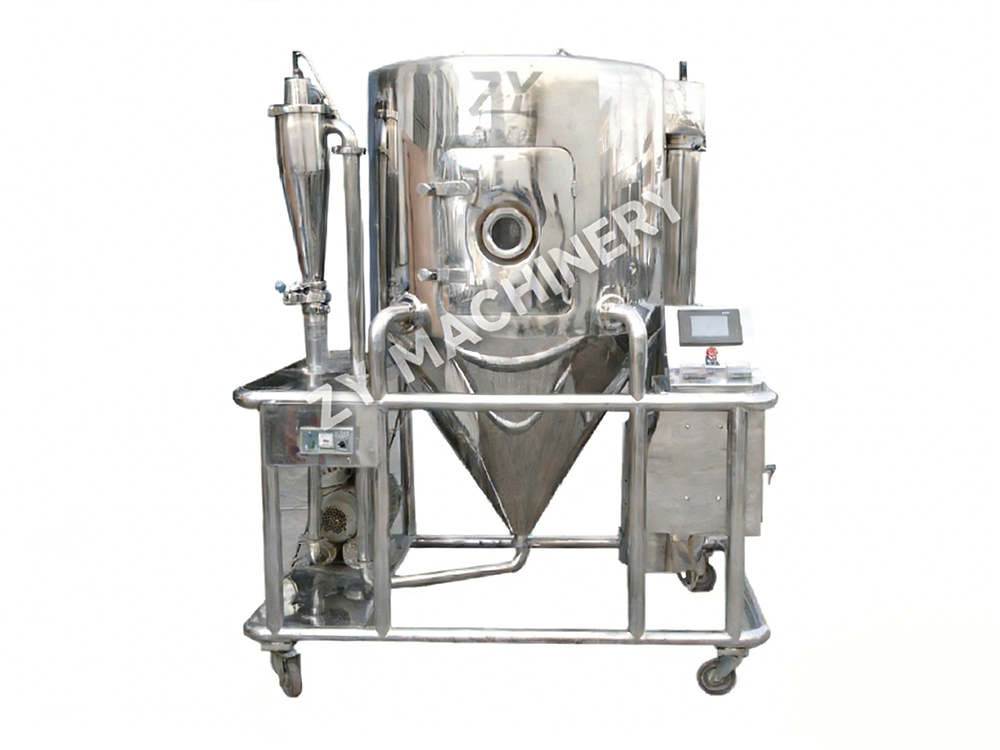
Pada tahap laboratorium, pengering semprot benchtop dengan alat penyemprot nosel dua cairan dan laju penguapan sederhana – biasanya 1 hingga 5 kg air per jam – sudah mencukupi. Sistem ini menjalankan volume pelarut kecil dan memungkinkan penyaringan cepat rasio polimer-obat. Namun, ketika beralih ke produksi percontohan dan komersial, hambatannya bergeser. Alat penyemprot putar atau sistem nosel bertekanan tinggi menjadi penting untuk menangani laju pengumpanan yang lebih tinggi sekaligus mempertahankan kontrol ukuran tetesan yang ketat. Siklus pemulihan pelarut, sering kali didasarkan pada kondensasi atau resirkulasi gas inert, menjadi suatu keharusan karena alasan ekonomi dan lingkungan. Tabel di bawah mengilustrasikan perkembangan pilihan untuk rangkaian pengering semprot LPG pada umumnya.
| Model Pengering | Laju Penguapan Nominal (kg/jam) | Ukuran Batch Khas | Jenis Alat Penyemprot | Panggung yang Cocok |
|---|---|---|---|---|
| LPG‑5 | 1–5 | 0,5–5kg | Nosel dua cairan | Feasibility / R&D |
| LPG‑25 | 10–25 | 10–30kg | Dua‑fluida atau putar | Percontohan/klinis skala kecil |
| LPG‑100 | 50–100 | 50–150kg | Nosel putar atau tekanan | Klinis/peluncuran tahap akhir |
| LPG‑200 | 150–250 | 200–400kg | Nozel tekanan | Produksi komersial |
Memilih pengering semprot yang tepat lebih dari sekadar hasil. Parameter seperti rentang kendali suhu udara masuk (biasanya 120–250°C), efisiensi sistem pemisahan siklon, dan ketersediaan bag filter atau wet scrubber di bagian hilir menentukan hasil keseluruhan dan kualitas produk. Untuk peralatan yang dirancang untuk menangani pelarut organik Kelas I atau II, konstruksi tahan ledakan dan pengoperasian loop inert tidak dapat dinegosiasikan. Pengering semprot sentrifugal yang dirancang dengan baik dengan daur ulang pelarut terintegrasi dapat memulihkan lebih dari 95% pelarut, sehingga mengurangi biaya pengoperasian sebesar 30–40% dibandingkan dengan sistem sekali pakai.
Fasilitas yang merencanakan lini produksi ASD khusus sering kali memasangkan pengering semprot dengan wadah penanganan material yang mengalami dehumidifikasi di bagian hilir. Hal ini mencegah penyerapan kelembapan selama pelepasan — sebuah langkah penting karena banyak bubuk ASDD bersifat higroskopis, dan bahkan paparan kelembapan yang sedikit pun dapat menurunkan suhu transisi gelas hingga memicu kristalisasi.
Keadaan amorf yang dicapai selama pengeringan semprot sangat sensitif terhadap kondisi pemrosesan. Empat parameter mendominasi ruang desain: suhu masuk, suhu keluar, tekanan atomisasi, dan laju umpan. Interaksinya menentukan sisa pelarut, morfologi partikel, dan stabilitas fisik.
Tingkat sisa pelarut di atas batas ICH untuk pelarut Kelas II atau III adalah mode kegagalan yang umum. Regulator memperkirakan kadar pelarut Kelas III kurang dari 5000 ppm dan jauh lebih rendah untuk pelarut Kelas II. Sebuah studi tentang ASDD berbasis HPMCAS menemukan bahwa penurunan suhu saluran keluar sebesar 10°C meningkatkan sisa aseton dari 800 ppm menjadi 3200 ppm — peningkatan empat kali lipat. Oleh karena itu, strategi pengendalian proses harus menentukan kisaran suhu keluaran target dan batas maksimum sisa pelarut yang dapat diterima.
Stabilitas fisik adalah biaya tersembunyi lainnya dari parameter suboptimal. Bubuk dengan luas permukaan internal yang tinggi dan sisa pelarut menunjukkan mobilitas molekul yang dipercepat. Permulaan kristalisasi dapat dideteksi dengan DSC termodulasi atau difraksi sinar-X dalam hitungan hari, bukan bulan. Parameter proses yang menghasilkan partikel padat dengan luas permukaan rendah dengan sisa pelarut di bawah 0,5% b/b secara konsisten menghasilkan stabilitas amorf melebihi 12 bulan pada kondisi penyimpanan yang direkomendasikan ICH.
Pembawa polimer bukanlah eksipien yang inert. Hal ini menentukan kapasitas pemuatan obat, pemeliharaan supersaturasi, dan stabilitas fisik jangka panjang. Tiga keluarga mendominasi formulasi ASDD komersial: hypromellose acetate succinate (HPMCAS), copovidone (PVPVA), dan kopolimer asam metakrilat (Eudragit L100-55). Pilihannya dimulai dari kemampuan ionisasi dan hidrofobisitas obat.
HPMCAS, dengan substitusi suksinil dan asetilnya, bersifat amfifilik. Ini memberikan penghambatan nukleasi yang kuat untuk senyawa hidrofobik netral dan mempertahankan supersaturasi pada rentang pH yang luas. PVPVA, suatu kopolimer vinilpirolidon‑vinil asetat, menawarkan Tg tinggi (sekitar 105°C) dan kapasitas akseptor ikatan hidrogen yang kuat, sehingga ideal untuk obat dengan proton asam lemah yang dapat membentuk ikatan antarmolekul. Eudragit L100‑55, kopolimer asam metakrilat‑etil akrilat, larut pada pH di atas 5,5, memungkinkan pelepasan yang ditargetkan di usus kecil — manfaat untuk API yang tidak stabil terhadap asam atau ketika presipitasi lambung harus dihindari.
| Polimer | Tg (°C) | Parameter Kelarutan (MPa½) | Higroskopisitas | Profil API Terbaik |
|---|---|---|---|---|
| HPMCAS (kelas L) | 120 | 23–24 | Sedang | Netral, LogP > 3 |
| PVPVA (copovidone) | 105 | 21–22 | Tinggi | Donor ikatan H yang bersifat asam lemah |
| Eudragit L100‑55 | 150 | 19–20 | Rendah | Target enterik yang tidak stabil terhadap asam |
Kerangka praktis dimulai dengan memperkirakan parameter interaksi Flory‑Huggins (χ) dari parameter kelarutan. Nilai χ yang negatif atau mendekati nol memperkirakan adanya ketercampuran pada tingkat molekuler. Di luar termodinamika, penilaian dinamis - eksperimen supersaturasi-presipitasi dalam media biorelevan - mengungkapkan apakah polimer dapat mempertahankan konsentrasi obat amorf di atas kelarutan kesetimbangannya cukup lama untuk diabsorpsi. Dispersi berbasis HPMCAS biasanya mempertahankan supersaturasi 20 hingga 40 kali lipat selama 3–4 jam dalam media FaSSIF, sehingga mengungguli sistem berbasis PVPVA untuk senyawa yang sangat hidrofobik. Jika sensitivitas kelembapan menjadi perhatian, higroskopisitas Eudragit L100‑55 yang rendah sering kali menghasilkan peningkatan stabilitas yang lebih sedikit dibandingkan PVPVA.
Dispersi kering semprot bukanlah suatu bentuk sediaan. Serbuk halus dengan kepadatan rendah menunjukkan aliran yang buruk — nilai indeks Carr di atas 25% dan rasio Hausner yang melebihi 1,35 adalah hal yang umum — dan kompresibilitas marginal. Mengubah bubuk ini menjadi tablet atau kapsul yang kuat memerlukan operasi unit hilir yang dirancang khusus. Dua jalur integrasi yang dominan adalah kompresi langsung (DC) dan granulasi kering.
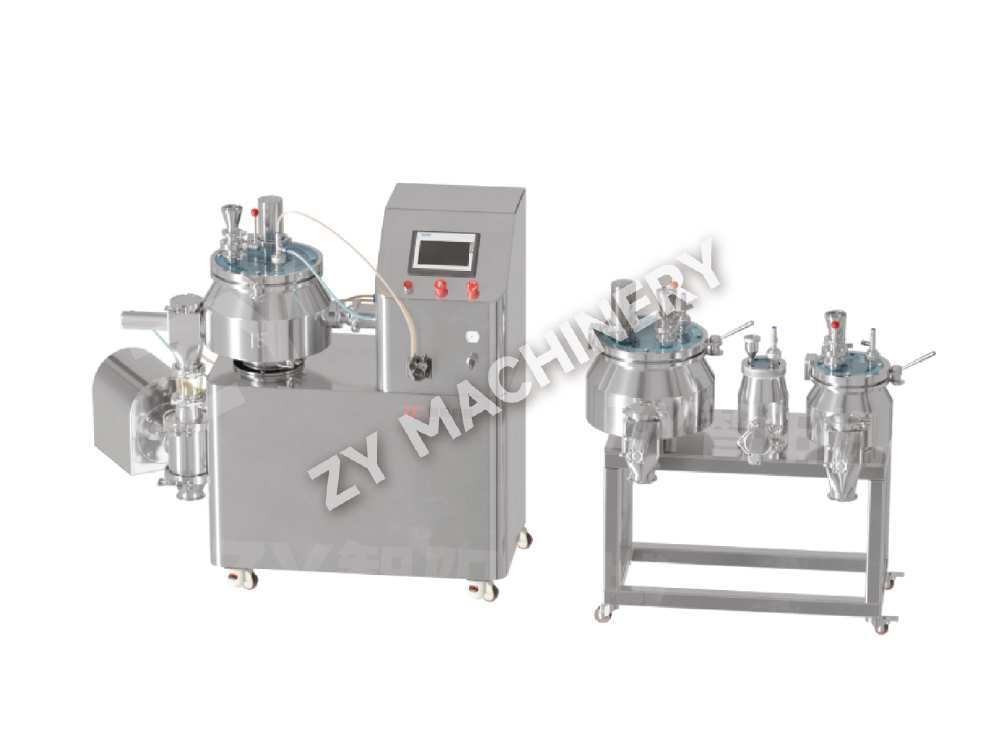
Kompresi langsung memerlukan aliran campuran dan pemadatan yang sangat baik. Karena bubuk ASDD saja jarang memenuhi spesifikasi aliran, granulasi fluid-bed atau langkah pencampuran geser tinggi dengan pemadatan roller biasanya dimasukkan. Formulasi standar mungkin menggabungkan ASDD, selulosa mikrokristalin, penghancur crospovidone, dan glidan silikon dioksida koloidal. Bahkan dengan eksipien yang dioptimalkan, pelengketan dan pengambilan selama kompresi sering terjadi karena rendahnya Tg pada banyak sistem ASDD — bahan amorf dapat melunak di bawah panas kompresi. Kecepatan pengepresan tablet, gaya pra-kompresi, dan lapisan pelubang harus dikontrol dengan cermat.
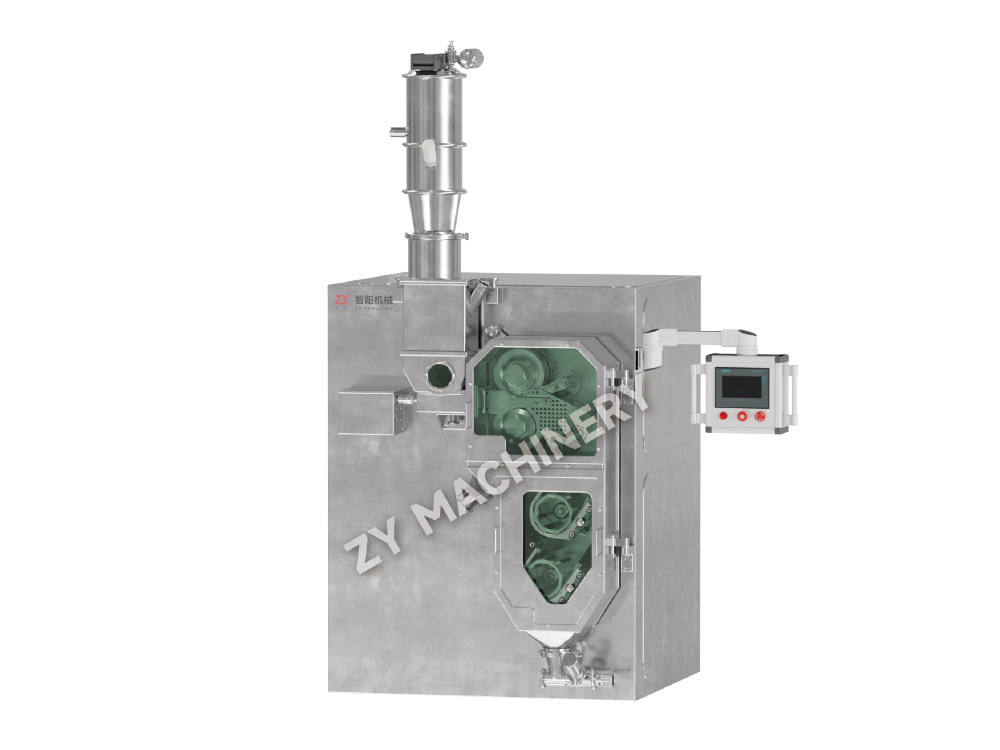
Granulasi kering melalui pemadat rol seperti a roller compactor mengatasi masalah aliran dan segregasi sekaligus menghindari tekanan termal dari granulasi basah. Pita digiling menjadi butiran dengan pengepakan dan aliran yang lebih baik. Porositas butiran yang lebih tinggi sering kali menghasilkan disintegrasi yang lebih cepat, yang merupakan atribut penting untuk produk yang segera dirilis. Dalam sebuah studi perbandingan, butiran ASDD yang dipadatkan dengan roller mencapai waktu hancur tablet 4,5 menit dibandingkan 8 menit untuk campuran kompresi langsung, dengan kekerasan yang sebanding.
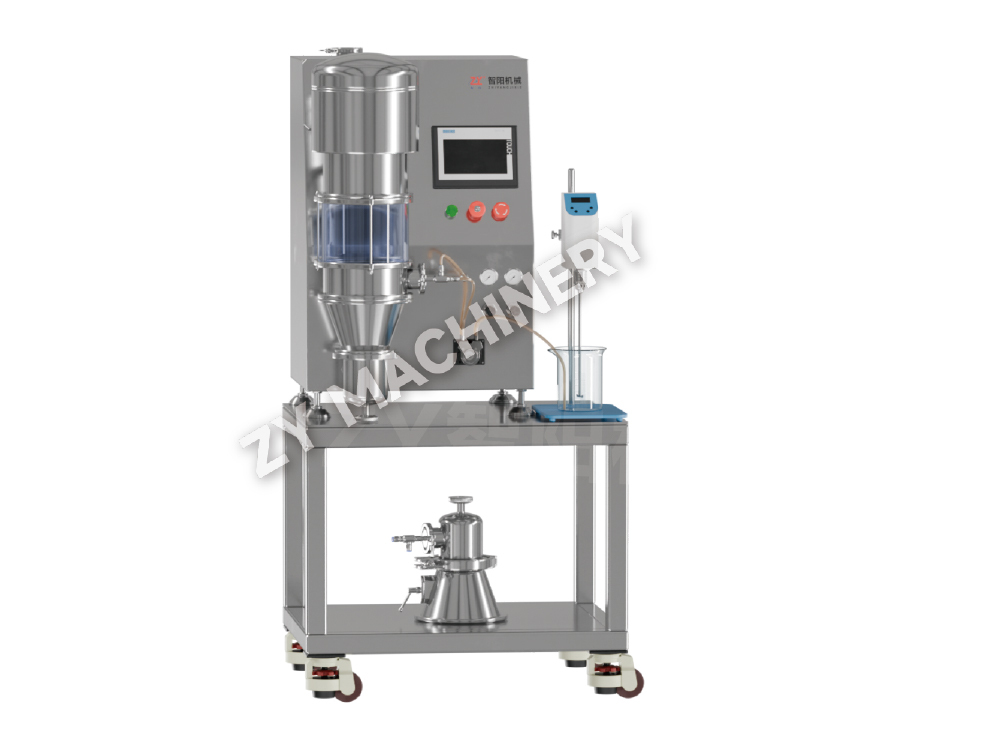
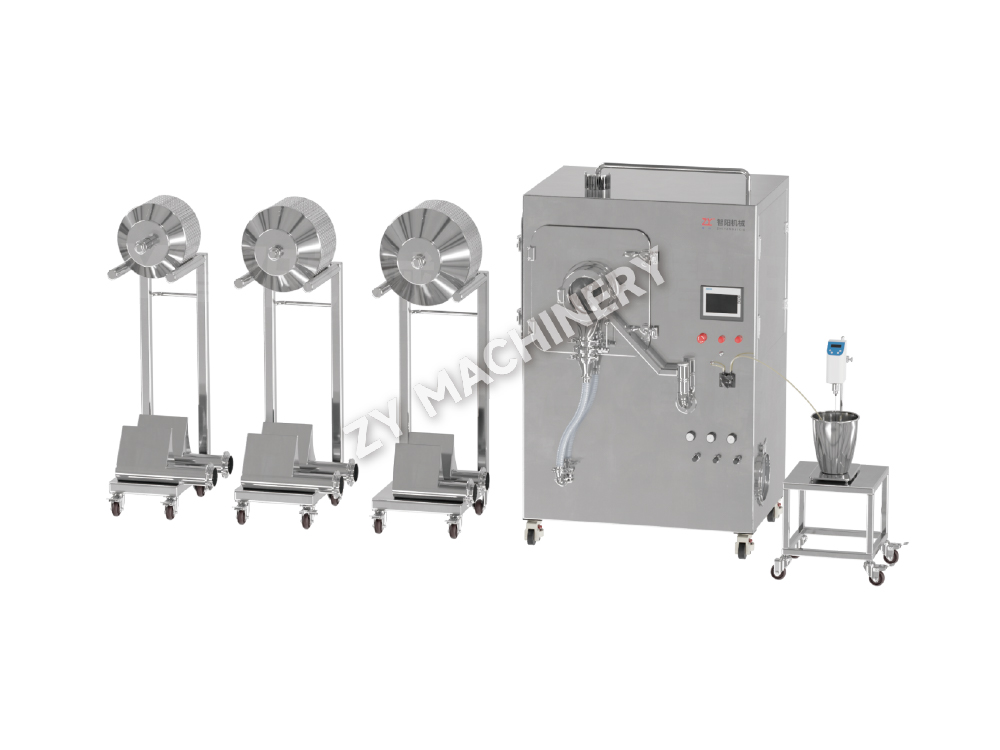
Ketika pelepasan segera bukan merupakan tujuan yang diinginkan, bubuk ASDD dapat dilapiskan pada biji non-pareil dalam wadah terfluidisasi dan selanjutnya dilapisi untuk pelepasan terkontrol. Pendekatan ini memisahkan laju disolusi dari matriks tablet, memberikan modulasi kinetika pelepasan yang tepat. Keseluruhan rangkaian – pengering semprot, blender, roller compactor, tablet press, dan pelapis – harus dirancang untuk pengendalian jika API ampuh, sebuah topik yang menjembatani strategi pengendalian tinggi.
Banyak kandidat onkologi tahap awal termasuk dalam kelompok paparan kerja (OEB) 4 atau 5, dengan batas paparan operator di bawah 1 μg/m³. Memproduksi ASDD untuk senyawa tersebut dalam pengering semprot bagian depan terbuka tidak dapat diterima. Sebaliknya, seluruh rantai proses – mulai dari persiapan larutan hingga pengeringan, pembuangan, dan penanganan hilir – harus berada di bawah tekanan negatif dengan kinerja penahanan yang tervalidasi.
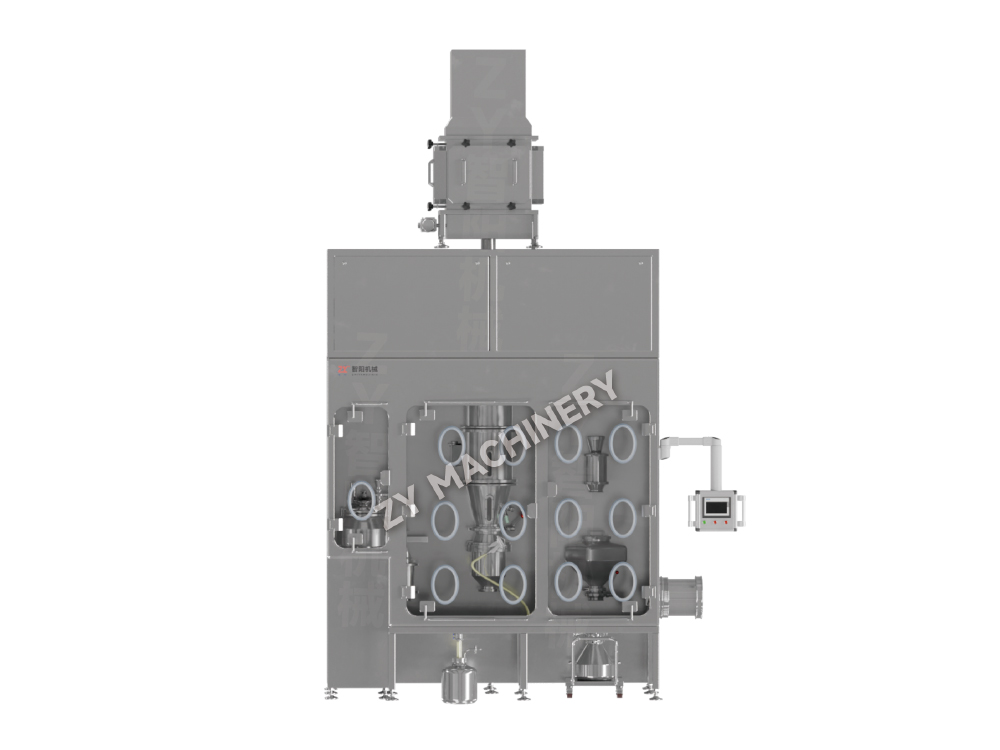
Sistem pengeringan semprot dengan konten tinggi menggabungkan beberapa modifikasi desain. Port pelepasan bag‑in/bag‑out dengan katup terpisah atau liner kontinu mencegah kontak operator dengan bubuk kering. Sistem CIP (clean‑in‑place) dengan kontrol urutan otomatis mengurangi intervensi manual; siklus CIP tipikal untuk pengering produksi berkisar antara 30 menit untuk pembersihan rutin hingga 2 jam untuk pergantian batch-ke-batch penuh. Loop penanganan gas pengering beroperasi dalam kondisi sedikit vakum, dan saluran pembuangan berfilter HEPA memastikan kebocoran mendorong udara ke dalam.
Premi biaya modalnya signifikan. Sistem tertutup menambah 30–50% harga peralatan dibandingkan dengan pengering semprot konvensional dengan hasil yang sama. Biaya pengoperasian juga meningkat karena waktu pergantian yang lama, konsumsi energi yang lebih tinggi dari penanganan udara tambahan, dan kebutuhan akan sarung tangan dan gasket isolator yang dapat diservis. Namun, biaya-biaya ini diimbangi dengan pengurangan risiko peraturan. Fasilitas tertutup yang dirancang dengan baik menghindari kebutuhan akan alat pelindung diri yang terbatas dan mengurangi frekuensi pemantauan kesehatan kerja.
Kepatuhan juga mencakup dokumentasi. Integritas data untuk pemantauan CPP — suhu masuk/keluar, perbedaan tekanan melintasi penghalang penahanan, dan parameter CIP — harus dicatat dalam riwayat yang sesuai dengan 21 CFR Bagian 11. Catatan batch harus menunjukkan bahwa semua interlock penahanan berfungsi selama pemrosesan. Berinvestasi pada infrastruktur dengan tingkat penahanan tinggi pada skala percontohan memperpendek jalur menuju pasokan komersial dengan menghasilkan data representatif yang diterjemahkan langsung ke dalam strategi pengendalian skala produksi.
Kegagalan peningkatan skala di ASDD sering kali disebabkan oleh dua akar penyebab: perubahan lintasan pengeringan tetesan dan kurangnya kontrol terhadap kelembapan penanganan di hilir. Ukuran tetesan dan waktu tinggal di ruang pengering berskala non-linier dengan dimensi pengering. Pengering laboratorium dengan diameter ruang 0,5 m beroperasi dalam kisaran milidetik; pengering produksi dengan diameter 3 m dapat memperpanjang waktu tinggal hingga beberapa detik, sehingga partikel pembentuk terkena tekanan suhu tinggi untuk jangka waktu yang lebih lama.
Konsekuensinya adalah perubahan morfologi partikel, sisa pelarut, dan terkadang pemisahan fasa yang tidak teramati pada skala laboratorium. Rencana peningkatan yang terstruktur mengatasi hal ini dengan tiga pencapaian:
Sepanjang perjalanan ini, kompatibilitas peralatan antar timbangan sangatlah penting. Fasilitas yang berinvestasi pada lini skala penuh — mulai dari a pengering semprot dengan prinsip atomisasi yang identik dengan pabrik hilir dan blender yang cocok — menghindari kesalahan umum dalam pengembangan ulang proses di setiap tahap. Imbal baliknya diukur berdasarkan kepercayaan terhadap peraturan dan penghematan waktu selama siklus peninjauan NDA.
Ingin tetap up to date?
Hubungi kami melalui alamat email di bawah ini.
Jangan khawatir tentang spam. Kami juga membencinya!
Klien Seluler
Akun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Surel:zy@zy-drying.com
ID WeChat
Ada apa
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Semua Hak Dilindungi Undang-undang  Produsen Peralatan Dosis Padat Oral